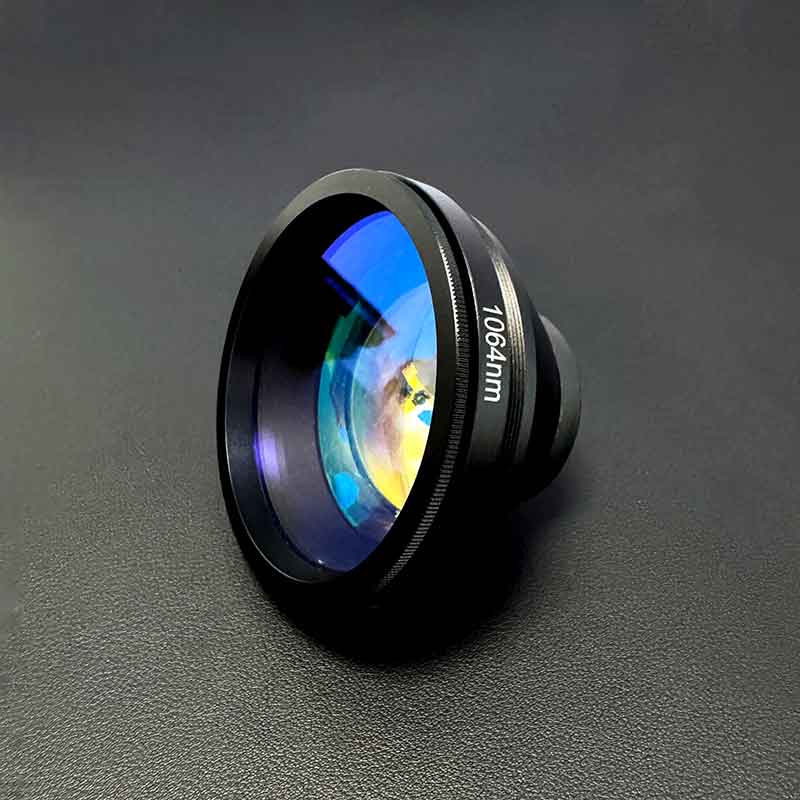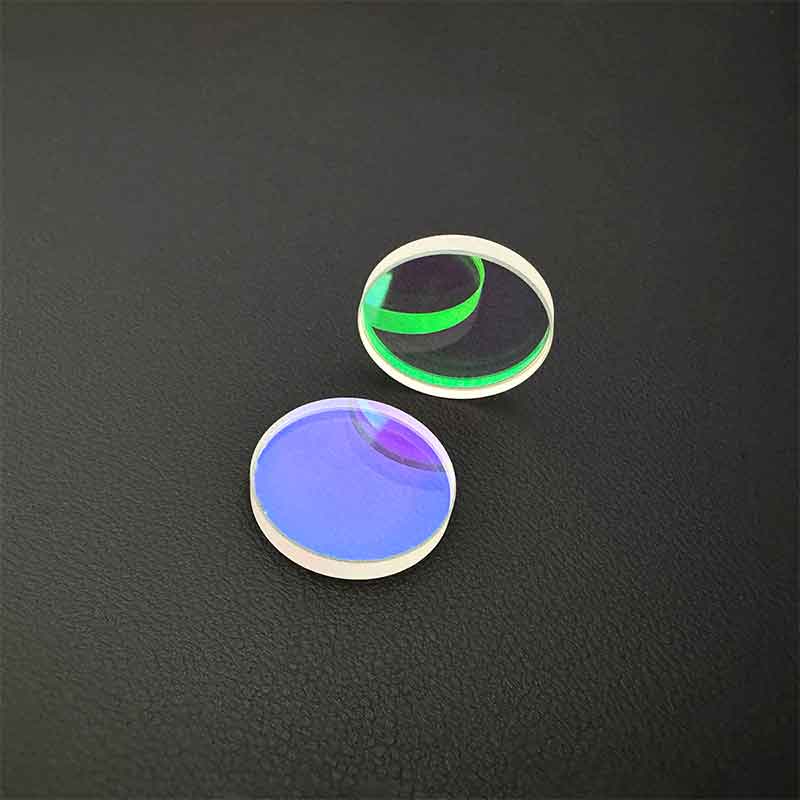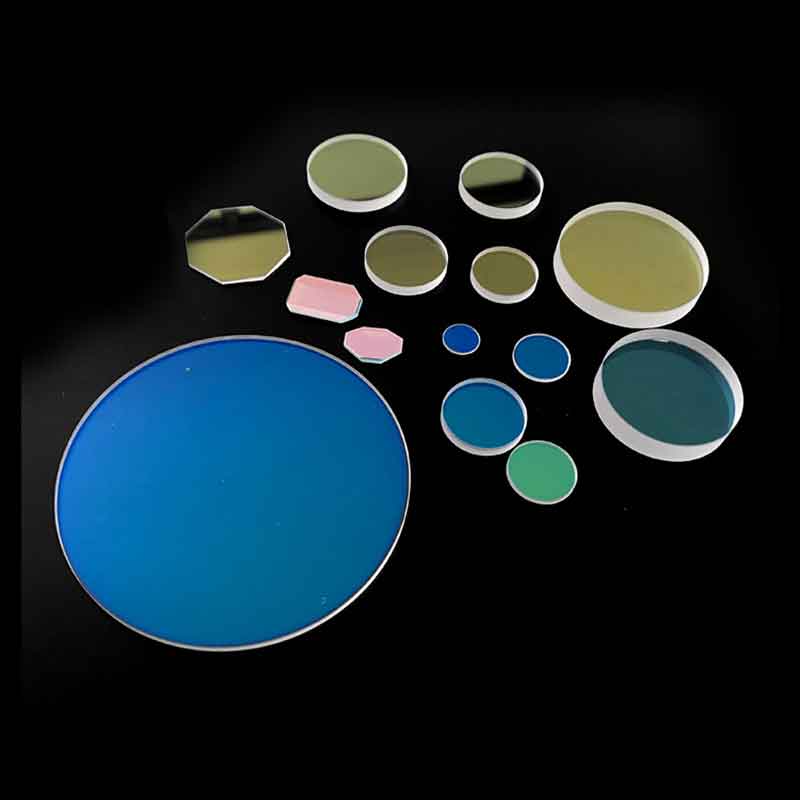
Фокусирующая линза из селенида цинка для лазерной маркировки: цена
2026-10-19
- Почему цена на фокусирующую линзу из селенида цинка варьируется: технический разбор
- Ключевые параметры, влияющие на стоимость и производительность
- Сравнительный анализ: Бюджетные vs Премиальные линзы ZnSe
- Типичные ошибки при выборе и эксплуатации оптики ZnSe
- Производственные возможности и контроль качества: опыт Янчжоу Хуашэн
- Логистика, сертификация и условия поставки
- Как рассчитать окупаемость инвестиций в качественную оптику
- Заключение и призыв к действию
Главное за 30 секунд
- Критическая важность качества: Фокусирующая линза из селенида цинка (ZnSe) определяет плотность энергии лазерного луча. Использование оптики низкого класса приводит к термической линзе и потере до 25% мощности маркировки уже через 100 часов наработки.
- Формирование цены: Стоимость зависит не только от диаметра, но от чистоты сырья (CVD-процесс), качества антибликового покрытия (AR) и точности поверхности (λ/4 или лучше). Дешевые аналоги часто экономят на контроле поглощения.
- Надежный поставщик: Завод оптических приборов Янчжоу Хуашэн обеспечивает полный цикл производства по стандарту ISO 9001, предлагая индивидуальные решения с гарантированным соответствием спектральных характеристик для CO₂-лазеров (10.6 мкм).
Почему цена на фокусирующую линзу из селенида цинка варьируется: технический разбор
В индустрии лазерной маркировки и гравировки селенид цинка (ZnSe) остается «золотым стандартом» для оптических систем CO₂-лазеров. Этот материал обладает уникальным сочетанием низкого коэффициента поглощения на длине волны 10.6 мкм и высокой прозрачности. Однако, когда инженер или закупщик видит разброс цен на фокусирующую линзу из селенида цинка для лазерной маркировки, возникает закономерный вопрос: в чем разница между компонентом за 50 долларов и аналогом за 150 долларов?
Ответ кроется не в бренде, а в физике процесса и технологии производства. Селенид цинка — хрупкий поликристаллический материал. Его выращивают методом химического осаждения из газовой фазы (CVD). Качество исходного порошка и температурный режим роста кристалла напрямую влияют на количество микродефектов. Каждый такой дефект становится центром рассеяния энергии. В мощных промышленных маркерах это приводит к локальному перегреву, изменению фокусного расстояния (эффект тепловой линзы) и, в конечном итоге, к растрескиванию оптики.
Мы установили, что основная статья экономии у недобросовестных производителей — это контроль качества покрытий. Антибликовое (AR) покрытие должно снижать отражение с 17% (для чистого ZnSe) до менее 0.25% на каждой поверхности. Если технология напыления нарушена, даже незначительное увеличение коэффициента отражения приводит к потерям мощности, которые для бизнеса означают снижение скорости конвейера.
Инженерный совет: При запросе коммерческого предложения всегда требуйте протокол испытаний на поглощение (absorption test) при рабочей мощности вашего лазера. Отсутствие таких данных — красный флаг.
Ключевые параметры, влияющие на стоимость и производительность
Чтобы понять, за что вы платите, необходимо декомпозировать технические характеристики. Цена формируется под воздействием четырех основных факторов, каждый из которых критичен для стабильности процесса маркировки.
1. Качество поверхности и точность формы
Для высокоточной маркировки, особенно мелких штрих-кодов или сложной графики, волновой фронт лазера должен сохраняться идеальным. Стандартное качество поверхности составляет 60/40 по спецификации MIL-PRF-13830B. Однако для прецизионных задач требуется уровень 40/20 или даже 20/10. Чем ниже цифра, тем меньше царапин и сколов, которые могут вызвать дифракцию луча и искажение пятна фокуса. Точность формы поверхности (Surface Irregularity) должна быть не хуже λ/4 (где λ = 10.6 мкм). Достижение таких параметров требует ручной доводки и интерферометрического контроля на каждом этапе, что увеличивает трудоемкость и цену.
2. Характеристики антибликового покрытия (AR Coating)
Стандартное однослойное покрытие работает в узком диапазоне. Для современных лазерных источников с нестабильной длиной волны или для систем с модуляцией мощности требуются многослойные широкополосные покрытия. Они обеспечивают пропускание >99.5% в диапазоне 9.2–10.8 мкм. Такие покрытия сложнее в нанесении и дороже в проверке. Кроме того, важна адгезия покрытия и его стойкость к лазерному повреждению (LIDT — Laser Induced Damage Threshold). Дешевые линзы часто имеют порог повреждения ниже 5 Дж/см², тогда как качественные промышленные образцы выдерживают более 10-15 Дж/см².
3. Геометрия и фокусное расстояние
Чем больше диаметр линзы, тем выше расход материала и сложнее процесс полировки без завала краев. Фокусное расстояние также играет роль: короткофокусные линзы (например, 50.8 мм или 63.5 мм) имеют более крутую кривизну, что сложнее в изготовлении с соблюдением сферической аберрации. Длиннофокусные линзы (127 мм и более) требуют большей однородности материала по всему объему, чтобы избежать внутренних напряжений.
4. Сертификация и происхождение сырья
Использование сертифицированного сырья CVD-класса гарантирует отсутствие включений теллура или других примесей. Продукция, произведенная на заводах с системой менеджмента качества ISO 9001, таких как Завод оптических приборов Янчжоу Хуашэн, проходит многоуровневый контроль. Это исключает риск получения партии с скрытыми дефектами, которые проявятся только после месяца эксплуатации в цеху.
Сравнительный анализ: Бюджетные vs Премиальные линзы ZnSe
Для наглядности мы подготовили сравнительную таблицу, демонстрирующую реальные различия между оптикой эконом-сегмента и продукцией высокого инженерного уровня. Эти данные основаны на наших лабораторных тестах и опыте интеграции в производственные линии.
| Параметр | Бюджетный сегмент (Эконом) | Высокий инженерный уровень (Премиум/Стандарт ISO) |
|---|---|---|
| Материал сырья | ZnSe общего назначения, возможны микро включения | CVD ZnSe высокой чистоты, без видимых включений |
| Покрытие (AR) | Однослойное, R < 0.5% на пике 10.6 мкм | Многослойное широкополосное, R < 0.25% (9.2-10.8 мкм) |
| Качество поверхности | 60/40 (MIL-PRF-13830B) | 40/20 или 20/10 (MIL-PRF-13830B) |
| Точность формы | до 1 волны (λ) | λ/4 или лучше при 10.6 мкм |
| Порог лазерного повреждения (LIDT) | ~5 Дж/см² | >12 Дж/см² |
| Риск термической линзы | Высокий (смещение фокуса при нагреве) | Минимальный (стабильность фокуса) |
| Применимость | Хобби-лазеры, низкие мощности (<50 Вт), непостоянная работа | Промышленная маркировка 24/7, мощности 100-600 Вт+ |
Как видно из таблицы, экономия на начальной закупке может обернуться простоем оборудования. Смещение фокусного пятна всего на 0.5 мм из-за нагрева некачественной линзы делает маркировку нечитаемой, требуя остановки линии для остывания и юстировки.
Типичные ошибки при выборе и эксплуатации оптики ZnSe
В нашей практике встречались случаи, когда клиенты списывали проблемы на мощность лазера или настройки ЧПУ, хотя корень зла лежал в оптике. Рассмотрим два наиболее частых сценария отказа.
Ошибка №1: Игнорировorientation ориентации линзы
Фокусирующие линзы из ZnSe часто имеют форму мениска (выпукло-вогнутые). Правильная установка — выпуклой стороной к входящему параллельному лучу, а вогнутой — к фокусу. Установка «наоборот» увеличивает сферическую аберрацию, размывая пятно фокуса. Это снижает плотность энергии в точке контакта с материалом. Результат: необходимость снижать скорость маркировки или увеличивать мощность, что ускоряет деградацию самой линзы.
Ошибка №2: Недостаточное охлаждение и загрязнение
Даже качественная линза с AR-покрытием поглощает около 0.5% энергии. На мощности 300 Вт это 1.5 Вт тепла, которое должно эффективно отводиться. Если оптическая оправа не обеспечивает хороший тепловой контакт или в системе отсутствует обдув сжатым воздухом/азотом, на поверхности оседает дым и гарь от процесса маркировки. Эта пленка начинает поглощать лазерное излучение экспоненциально сильнее, чем чистый ZnSe. За считанные минуты температура критически возрастает, покрытие выгорает, и линза трескается.
Важно: Всегда используйте систему защитного обдува (air assist). Поток воздуха не только удаляет продукты горения из зоны реза, но и охлаждает поверхность линзы, предотвращая осаждение загрязнений.
Производственные возможности и контроль качества: опыт Янчжоу Хуашэн
Выбор поставщика оптических компонентов — это выбор партнера, способного обеспечить стабильность вашей производственной цепи. Завод оптических приборов Янчжоу Хуашэн, расположенный в промышленном парке Фансян (Янчжоу, Китай), демонстрирует подход, ориентированный на долгосрочное сотрудничество и техническое совершенство.
Основанный в 2003 году, завод прошел путь от небольшого цеха до предприятия с площадью более 20 000 кв. м и штатом свыше 150 специалистов. Ключевым преимуществом является наличие собственной исследовательской группы и совместных лабораторий с ведущими вузами, что позволяет не просто копировать чертежи, а разрабатывать оптимальные оптические схемы под конкретные задачи заказчика.
Производственная база оснащена современным оборудованием для прецизионной шлифовки, полировки и нанесения тонкопленочных покрытий. Запуск в 2020 году специализированного цеха лазерной резки, соответствующего стандарту 5S, позволил расширить ассортимент, включая сложные компоненты для лазерной сварки и медицинские фильтры. Однако фокус на лазерной оптике для маркировки остается приоритетным.
Система контроля качества на заводе исключает человеческий фактор благодаря интеграции информационных систем OA и ERP. Каждая партия сырья проходит входной контроль. На этапах обработки и нанесения покрытий осуществляется многоуровневая проверка отделом технического контроля. Это гарантирует, что каждая фокусирующая линза из селенида цинка, покидающая стены завода, соответствует заявленным спектральным и геометрическим характеристикам.
Компания владеет 12 патентами в области оптического дизайна, что подтверждает её техническую самостоятельность. Для клиентов это означает возможность заказа нестандартных геометрий, специальных покрытий (например, устойчивых к высоким энергиям) и малых партий для прототипирования без потери в качестве серийной продукции.
Логистика, сертификация и условия поставки
При работе с международными поставщиками российские покупатели часто сталкиваются с вопросами таможенного оформления и соответствия стандартам. Завод Янчжоу Хуашэн имеет богатый опыт экспортной деятельности и понимает требования рынков ЕАЭС и Европы.
- Сертификация: Продукция производится в соответствии с международными стандартами. По запросу предоставляются сертификаты соответствия, необходимые для прохождения таможенных процедур и подтверждения безопасности оборудования (в рамках ТР ТС 010/2011 «О безопасности машин и оборудования», если линза поставляется как часть узла).
- Упаковка: Селенид цинка чувствителен к влаге и механическим ударам. Каждая линза упаковывается в индивидуальную безворсовую бумагу и помещается в герметичный контейнер с силикагелем. Внешняя упаковка усиливается пенопластовыми вкладышами, исключающими вибрацию при транспортировке.
- Сроки поставки: Благодаря наличию складского запаса популярных типоразмеров (диаметры 12.7 мм, 19.05 мм, 25.4 мм с фокусными расстояниями 50.8, 63.5, 76.2, 101.6, 127 мм), отгрузка стандартных позиций возможна в течение 3-5 рабочих дней. Изготовление нестандартных изделий занимает от 10 до 15 дней.
- Гибкость условий: Компания работает как с крупными оптовыми заказами, так и с небольшими партиями для сервисных центров и разработчиков оборудования. Возможна оплата по безналичному расчету с предоставлением полного пакета экспортных документов.
Как рассчитать окупаемость инвестиций в качественную оптику
Многие руководители производств считают стоимость линзы изолированно. Однако правильнее считать стоимость часа работы лазерного комплекса. Предположим, час простоя машины из-за замены вышедшей из строя дешевой линзы или юстировки «уплывшего» фокуса стоит 5000 рублей. Если дешевая линза служит 3 месяца, а качественная — 12 месяцев, и при этом обеспечивает стабильную скорость маркировки на 15% выше (за счет лучшего качества пятна), то экономия становится очевидной.
Кроме того, стабильное качество маркировки снижает процент брака продукции. На высоких скоростях конвейера даже небольшое искажение символа может привести к отказу сканера штрих-кода на стороне клиента, что влечет за собой рекламации и потерю репутации.
Заключение и призыв к действию
Выбор фокусирующей линзы из селенида цинка для лазерной маркировки — это баланс между первоначальной стоимостью и совокупной стоимостью владения оборудованием. Оптика высокого качества от проверенного производителя обеспечивает стабильность процесса, минимизирует простои и гарантирует высокое качество нанесения маркировки на протяжении всего срока службы.
Завод оптических приборов Янчжоу Хуашэн предлагает не просто товар, а инженерное решение. Мы готовы предоставить технические консультации, помочь с подбором оптимального фокусного расстояния и покрытия для ваших конкретных материалов (дерево, акрил, стекло, керамика, кожа).
Не рискуйте эффективностью вашего производства. Получите профессиональную консультацию и расчет стоимости для вашего проекта уже сегодня.