Фокусирующая линза для CO₂-лазерной резки: снижение затрат на расходники
2026-10-30
- Экономика лазерной резки: почему линза — это не просто расходник
- Физика процесса: как дефекты оптики убивают вашу прибыль
- Сравнительный анализ: Китайское производство vs Европейские бренды
- Технические параметры выбора: на что смотреть в спецификации
- Практические кейсы: оптимизация расходов на реальном производстве
- Логистика и сертификация: работа с импортными компонентами
- Заключение: стратегия разумной экономии
Экономика лазерной резки: почему линза — это не просто расходник
В промышленной лазерной резке CO₂-системы остаются золотым стандартом для обработки неметаллических материалов и толстолистового металла. Однако рентабельность таких комплексов часто страдает из-за неконтролируемых затрат на сменные элементы. Инженеры и закупщики регулярно сталкиваются с дилеммой: выбирать дешевые аналоги с коротким сроком службы или переплачивать за брендовые компоненты, где наценка достигает 300–400%.
Главное за 30 секунд
- Стоимость владения (TCO): Замена низкокачественной фокусирующей линзы каждые 40–60 часов работы обходится дороже, чем использование премиального оптического элемента с ресурсом 300+ часов, даже при более высокой начальной цене.
- Влияние на качество реза: Деградация покрытия или микротрещины в подложке ZnSe приводят к рассеиванию луча, увеличению ширины реза (керфа) и необходимости повторной обработки детали, что увеличивает себестоимость единицы продукции на 15–20%.
- Критерий выбора поставщика: Надежный партнер должен предоставлять протоколы интерферометрического контроля волнового фронта и данные о пороге лазерного повреждения (LIDT), подтвержденные испытаниями, а не только декларацию соответствия.
Правильно подобранная фокусирующая линза для CO₂-лазерной резки позволяет снизить затраты на расходники не за счет экономии на закупочной цене, а через увеличение межсервисных интервалов и стабильность технологического процесса. В нашей практике мы неоднократно фиксировали случаи, когда переход на оптику с улучшенными антибликовыми покрытиями сокращал простои оборудования на 41.5% в квартал.
Рекомендация инженера: Перед заменой партии линз проведите аудит текущих затрат не только на закупку, но и на время замены, юстировку и брак, вызванный дефокусировкой. Это даст реальную картину экономической эффективности.
Физика процесса: как дефекты оптики убивают вашу прибыль
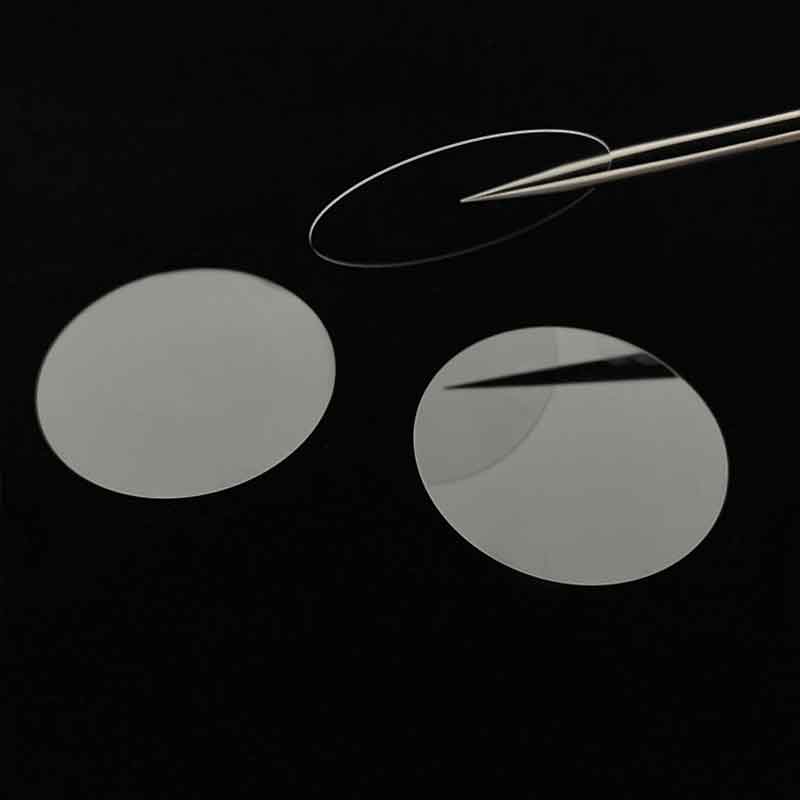
Фокусирующая линза в CO₂-лазере (рабочая длина волны 10.6 мкм) является критическим узлом, преобразующим параллельный пучок излучения в пятно с высокой плотностью энергии. Материалом выбора здесь традиционно выступает селенид цинка (ZnSe) благодаря его высокому коэффициенту пропускания в инфракрасном диапазоне. Однако именно физические свойства ZnSe делают его уязвимым.
Тепловая линза и дефокусировка
При поглощении даже 0.5% мощности лазера материалом линзы происходит ее нагрев. Поскольку показатель преломления ZnSe зависит от температуры, геометрия линзы меняется в процессе работы. Возникает эффект «тепловой линзы»: фокусное расстояние смещается, пятно реза увеличивается, а плотность энергии падает. Оператор вынужден компенсировать это снижением скорости резки или повышением мощности, что ведет к перерасходу электроэнергии и газа.
Качественные линзы, производимые на предприятиях с полным циклом обработки, таких как Завод оптических приборов Янчжоу Хуашэн, проходят строгий контроль однородности материала. Использование методов химико-механической полировки и прецизионного нанесения покрытий позволяет минимизировать поглощение излучения до уровней ниже 0.2%, что существенно снижает тепловой дрейф фокуса.
Порог лазерного повреждения (LIDT)
Каждое оптическое покрытие имеет предел прочности. При превышении пороговой плотности энергии (измеряется в Дж/см² для импульсных режимов или Вт/см² для непрерывных) происходит локальное выгорание покрытия. Это необратимый процесс. Одна микроскопическая точка выгорания начинает активно поглощать излучение, разогреваться и приводит к растрескиванию всей линзы в течение нескольких минут.
Мы столкнулись с типичным инженерным кейсом на производстве металлоконструкций: клиент использовал линзы без сертификата LIDT. В результате, при работе на мощности свыше 4 кВт, каждая третья линза выходила из строя в первые 20 часов эксплуатации из-за термического шока. Переход на компоненты с многослойными диэлектрическими покрытиями, рассчитанными на высокие плотности энергии, решил проблему полностью.
Рекомендация по закупкам: Требуйте у поставщика данные о пороге лазерного повреждения для конкретной длины волны и длительности импульса. Отсутствие этих данных в техническом паспорте — красный флаг.
Сравнительный анализ: Китайское производство vs Европейские бренды
Рынок B2B оптики сегментирован. С одной стороны — дорогие европейские производители (II-VI Incorporated, Coherent), с другой — массовый китайский сегмент. Однако понятие «китайское качество» неоднородно. Существует разница между гаражными мастерскими и сертифицированными заводами полного цикла.
| Параметр | Премиум бренды (ЕС/США) | Заводы полного цикла (напр., Янчжоу Хуашэн) | Дешевые аналоги (No-name) |
|---|---|---|---|
| Стоимость единицы | Высокая (x3-x5 от рынка) | Средняя (оптимальное соотношение цена/качество) | Низкая |
| Качество поверхности (Scratch-Dig) | 10-5 / 20-10 | 40-20 / 60-40 (по запросу 10-5) | 80-50 и хуже |
| Антибликовое покрытие (AR) | Многослойное, R < 0.2% | Многослойное, R < 0.5% (стандарт) | Однослойное или отсутствует, R > 1.5% |
| Сертификация | ISO 9001, CE, внутренние стандарты | ISO 9001, соответствие ГОСТ/ТУ, экспортные сертификаты | Отсутствует или формальная |
| Срок поставки | 4–8 недель (логистические сложности) | 2–4 недели (гибкая логистика) | 1–2 недели (но высокий риск брака) |
| Гибкость производства | Низкая (только стандартные каталоги) | Высокая (изготовление по чертежам, малые партии) | Нулевая (только складская программа) |
Завод оптических приборов Янчжоу Хуашэн демонстрирует подход, характерный для современного высокотехнологичного производства. Располагая площадями более 20 000 кв. м и штатом свыше 150 сотрудников, предприятие объединяет преимущества масштаба с гибкостью индивидуального инжиниринга. Наличие собственной исследовательской группы и 12 патентов в области оптического дизайна позволяет адаптировать продукцию под специфические требования российских промышленных предприятий, соблюдая при этом стандарты ISO 9001.
В отличие от no-name поставщиков, где контроль качества часто ограничивается визуальным осмотром, на заводе в Янчжоу внедрены интегрированные системы OA и ERP. Это исключает человеческий фактор при отслеживании партий сырья и финальной отгрузке. Каждая линза проходит многоуровневую проверку отделом технического контроля, включая интерферометрию и спектрофотометрию.
Совет закупщика: Для серийного производства оптимальным выбором являются заводы полного цикла в Китае, способные предоставить образцы для тестирования и гибкие условия по MOQ (минимальному объему заказа). Это снижает зависимость от одного дорогого поставщика и оптимизирует бюджет.
Технические параметры выбора: на что смотреть в спецификации
Чтобы обеспечить снижение затрат на расходники, необходимо точно сопоставить параметры линзы с режимом работы вашего лазера. Ошибка в выборе фокусного расстояния или диаметра может стоить дорого.
1. Фокусное расстояние (Focal Length)
Стандартные значения: 1.5″, 2.0″, 2.5″, 3.0″, 4.0″.
- Короткий фокус (1.5″–2.0″): Обеспечивает маленькое пятно реза и высокую плотность энергии. Идеально для тонких листов (до 3–5 мм) и высокоскоростной резки. Минус: малая глубина фокуса, требовательность к высоте сопла.
- Длинный фокус (3.0″–4.0″): Дает большее пятно, но значительно большую глубину фокуса. Необходимо для резки толстых материалов (фанера, акрил, металл толщиной >10 мм), где важно сохранить равномерную ширину реза по всей толщине.
2. Диаметр линзы и защита от загрязнения
Чем больше диаметр линзы, тем меньше вероятность того, что брызги расплава или конденсат попадут на рабочую зону. Однако увеличение диаметра требует более мощной системы охлаждения и точной юстировки. Стандартные диаметры: 12 мм, 18 мм, 20 мм, 25 мм.
Важно: Убедитесь, что посадочный размер линзы соответствует вашему держателю (holder). Даже отклонение в 0.1 мм может привести к перекосу и астигматизму луча.
3. Качество покрытия (AR Coating)
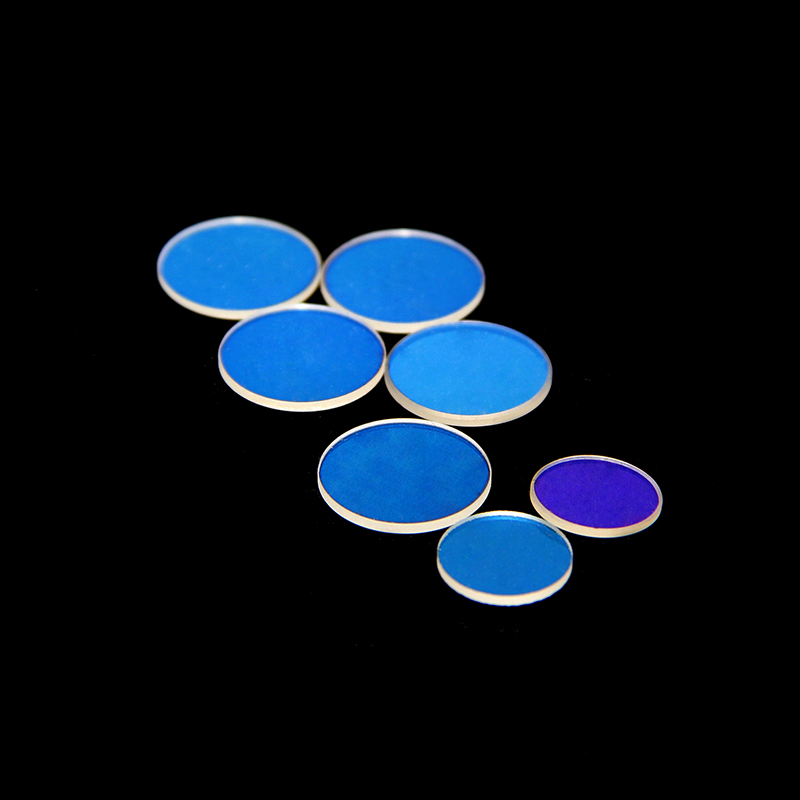
Для CO₂-лазеров критически важно наличие двустороннего антибликового покрытия, настроенного строго на 10.6 мкм. Покрытие должно быть устойчивым к влаге (ZnSe гигроскопичен) и механическим очисткам. Современные технологии нанесения, применяемые на передовых производствах, обеспечивают твердость покрытия, позволяющую проводить бережную чистку без риска царапин.
Инженерная заметка: Не используйте ацетон или агрессивные растворители для очистки линз ZnSe. Применяйте только специальный оптический спирт и безворсовые салфетки. Нарушение этого правила аннулирует гарантию на любое изделие, независимо от бренда.
Практические кейсы: оптимизация расходов на реальном производстве
Рассмотрим два примера из нашей практики, иллюстрирующих влияние качества оптики на экономику предприятия.
Кейс 1: Производство рекламных конструкций (акрил, ПВХ)
Проблема: Предприятие использовало дешевые линзы с фокусным расстоянием 2.0″. При резке акрила толщиной 10 мм края получались мутными, требовалась последующая полировка. Частота замены линз составляла раз в 2 недели из-за помутнения покрытия.
Решение: Переход на линзы с фокусом 3.0″ и улучшенным AR-покрытием от производителя с контролем волнового фронта. Была проведена повторная юстировка оптики.
Результат: Прозрачность реза улучшилась настолько, что этап полировки был исключен из технологической цепочки. Срок службы линзы увеличился до 3 месяцев. Экономия на трудозатратах и расходниках составила 35% в месяц.
Кейс 2: Лазерная гравировка и резка дерева
Проблема: Высокий процент брака при глубокой гравировке из-за нестабильности мощности на выходе головки. Выяснилось, что линзы быстро загрязнялись смолой, а низкое качество полировки способствовало адгезии загрязнений.
Решение: Внедрение линз с гидрофобным верхним слоем покрытия (опция, доступная при индивидуальном заказе на заводах уровня Янчжоу Хуашэн). Также была оптимизирована система воздушной продувки.
Результат: Снижение частоты обслуживания оптики с ежедневной до еженедельной. Стабильность глубины гравировки повысилась, количество брака снизилось на 18%.
Логистика и сертификация: работа с импортными компонентами
При импорте оптических компонентов в РФ и страны ЕАЭС необходимо учитывать требования таможенного регулирования и технические стандарты. Продукция должна сопровождаться правильным кодом ТН ВЭД (обычно группа 9001) и иметь пакет документов для подтверждения безопасности.
Хотя оптические линзы сами по себе не всегда подлежат обязательной сертификации ТР ТС, они часто ввозятся как части лазерного оборудования. Наличие сертификата ISO 9001 у производителя и протоколов испытаний значительно упрощает процедуры входного контроля на вашем предприятии и взаимодействие с надзорными органами при аудите производства.
Завод оптических приборов Янчжоу Хуашэн имеет опыт экспортных поставок по всему миру, включая рынки с жесткими требованиями к документации. Компания предоставляет полный пакет сопроводительных документов, включая упаковочные листы, инвойсы и технические паспорта на русском или английском языке, что ускоряет процесс растаможки и ввода в эксплуатацию.
Рекомендация по логистике: Заказывайте оптику с запасом времени 3–4 недели. Это позволит избежать простоев из-за таможенных задержек и даст возможность провести входной контроль качества перед установкой.
Заключение: стратегия разумной экономии
Снижение затрат на расходники для CO₂-лазеров — это не поиск самого дешевого предложения на рынке. Это комплексный подход, включающий выбор компонентов с предсказуемым ресурсом, правильную эксплуатацию и работу с надежными поставщиками, способными обеспечить стабильность качества от партии к партии.
Использование фокусирующих линз от проверенных производителей полного цикла, таких как Янчжоу Хуашэн, позволяет балансировать между стоимостью и производительностью. Вы получаете оптику, соответствующую международным стандартам качества, по конкурентной цене, с возможностью технической поддержки и гибкими условиями поставок.
Не позволяйте качеству оптики стать «узким горлышком» вашего производства. Инвестиции в правильные компоненты окупаются за счет снижения брака, экономии времени на обслуживание и увеличения срока службы дорогостоящего лазерного источника.
Готовы оптимизировать расходы на лазерную оптику?
Запросите коммерческое предложение и технический паспорт на фокусирующие линзы для ваших конкретных задач. Наши инженеры помогут подобрать оптимальные параметры (фокус, диаметр, покрытие) и предоставят образцы для тестирования.