Плоско-вогнутая линза для коллимации: руководство по выбору (2026)
2026-10-19
- Физика коллимации: зачем нужна отрицательная линза?
- Ключевые параметры выбора: спецификации 2026 года
- Материалы подложек: стекло, кварц или кристаллы?
- Типичные ошибки при интеграции и монтаже
- Производственные возможности и контроль качества: опыт Янчжоу Хуашэн
- Экономика закупки: Китай vs Европа vs РФ
- Чек-лист для запроса коммерческого предложения (RFQ)
- Заключение
Главное за 30 секунд
- Физика процесса: Плоско-вогнутая линза (PCV) в коллиматорах работает не на фокусировку, а на коррекцию расходимости пучка и компенсацию сферических аберраций, что критично для сохранения плотности энергии на больших дистанциях.
- Критерии качества 2026: Допуск формы поверхности (Surface Flatness) не хуже λ/10 при 633 нм и качество полировки 10-5 scratch-dig являются минимальным порогом входа для промышленных лазерных систем; отклонения ведут к потере до 18% мощности.
- Производственный стандарт: Стабильность поставок и соответствие спецификациям обеспечиваются только при наличии интегрированного цикла шлифовки, центровки и нанесения просветляющих покрытий (AR) в условиях чистых помещений класса ISO 9001.
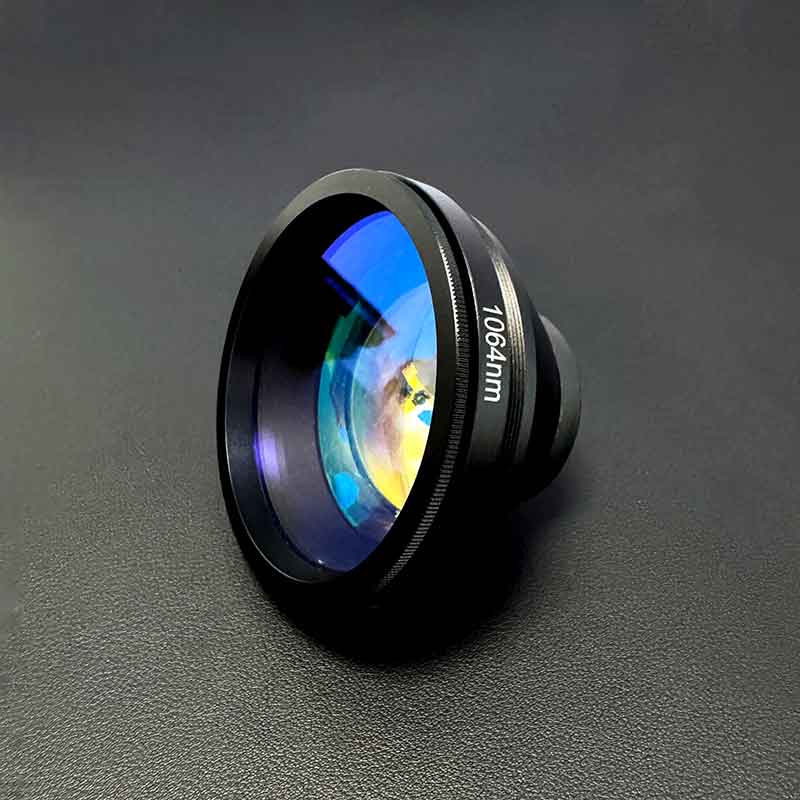
В инженерной практике проектирования оптических систем 2026 года термин «коллимация» часто ошибочно ассоциируется исключительно с выпуклыми элементами. Однако реальные задачи промышленной оптики — от лазерной сварки аккумуляторов до высокоточных измерительных комплексов — требуют сложной компенсации волнового фронта. Именно здесь плоско-вогнутая линза становится ключевым элементом, определяющим итоговое качество пучка.
Выбор отрицательной линзы для коллимирующих узлов — это не просто покупка стеклянной заготовки. Это расчет на стыке геометрической оптики и физики тонких пленок. Неправильный подбор радиуса кривизны или материала подложки приводит к неустранимым искажениям, которые невозможно исправить последующей оптикой. В данном руководстве мы разберем технические нюансы, которые отличают лабораторный образец от серийного изделия, способного работать в жестких промышленных условиях.
Физика коллимации: зачем нужна отрицательная линза?
Коллиматор призван преобразовать расходящийся пучок света (например, из лазерного диода или оптического волокна) в параллельный. Классическая схема использует одну положительную линзу. Но на практике идеального параллельного пучка не существует из-за дифракции и аберраций источника. Здесь в игру вступает плоско-вогнутая конфигурация.
Использование PCV-линзы (Plano-Concave) в составе коллиматора решает две фундаментальные проблемы:
- Коррекция сферической аберрации. Выпуклые линзы неизбежно вносят сферическую аберрацию, особенно при больших апертурах. Вогнутый элемент, установленный в правильной позиции, компенсирует это искажение, выравнивая волновой фронт.
- Увеличение эффективного диаметра пучка (Beam Expander). В телескопических системах расширения пучка (Галилея или Кеплера) отрицательная линза служит входным элементом. Она позволяет увеличить диаметр пучка без существенного удлинения оптической трубы, что критично для компактных промышленных установок.
Важно понимать: если вы используете лазер мощностью свыше 50 Вт, тепловая линза, возникающая в материале оптики, может сместить фокус. Плоско-вогнутая геометрия менее чувствительна к некоторым видам термических деформаций по сравнению с двояковыпуклыми аналогами, но требует строгого контроля качества поверхности.
Инженерная рекомендация: При расчете системы всегда закладывайте запас по апертуре. Реальный рабочий диаметр линзы должен быть на 15-20% больше диаметра пучка (по уровню 1/e²), чтобы избежать обрезки краев пучка и возникновения дифракционных колец.
Ключевые параметры выбора: спецификации 2026 года
Рынок оптических компонентов в 2026 году ужесточил требования к допускам. То, что считалось «премиум-классом» пять лет назад, сегодня является базовым стандартом для B2B-сегмента. Рассмотрим параметры, которые напрямую влияют на цену и производительность.
1. Качество поверхности и дефектность (Scratch-Dig)
Стандарт MIL-PRF-13830B определяет дефектность как соотношение царапин к точкам. Для коллимирующих систем, работающих с когерентным излучением, недопустимы стандартные коммерческие допуски 60-40.
Минимально приемлемый уровень — 40-20. Для высокоэнергетических лазеров (сварка, резка) требуется уровень 10-5 или даже 5-1. Почему? Каждая царапина становится центром рассеяния света. В мощных системах это рассеяние превращается в тепло, которое локально нагревает покрытие и подложку, приводя к термооптическому разрушению (LID – Laser Induced Damage).
2. Точность формы поверхности (Surface Flatness / Power)
Для плоской стороны плоско-вогнутой линзы параметр flatness критичен. Отклонение от плоскостности измеряется в долях длины волны (λ).
| Применение | Требуемая плоскостность | Допустимое отклонение (при 633 нм) |
|---|---|---|
| Визирные системы, низкомощные указатели | λ/2 | ~316 нм |
| Промышленная автоматизация, сканеры | λ/4 | ~158 нм |
| Лазерная обработка, интерферометрия | λ/10 | ~63 нм |
Нарушение плоскостности превращает вашу «плоскую» поверхность в слабую линзу с неизвестным фокусным расстоянием, что полностью сбивает расчеты коллимации.
3. Просветляющие покрытия (AR Coating)
Непокрытое стекло отражает около 4% света на каждой границе раздела сред. Для системы из нескольких линз потери могут достигать 15-20%. В 2026 году стандартом для коллиматоров являются многослойные диэлектрические покрытия.
Обращайте внимание на диапазон длин волн. Покрытие, оптимизированное строго под 1064 нм (Nd:YAG лазеры), будет иметь высокий коэффициент отражения (R > 0.25%) именно в этой точке. Универсальные покрытия (Broadband AR) удобны, но их остаточное отражение выше (R < 0.5%).
Практический совет: Требуйте у поставщика протоколы спектрофотометрии для каждой партии. График пропускания должен быть ровным в диапазоне ±10 нм от вашей рабочей длины волны.
Материалы подложек: стекло, кварц или кристаллы?
Выбор материала диктуется длиной волны лазера и тепловыми нагрузками. Ошибка здесь фатальна и не исправляется настройкой оптики.
- Оптическое стекло (BK7 / K9). Стандарт для видимого и ближнего ИК-диапазона (400–1100 нм). Дешевле, легко обрабатывается. Однако BK7 имеет относительно высокий коэффициент температурного расширения. При средних мощностях (до 10-15 Вт непрерывного излучения) это допустимо. При превышении порога возникает эффект «тепловой линзы», меняющий фокусное расстояние в реальном времени.
- Плавленый кварц (Fused Silica / Quartz). Обязателен для УФ-лазеров (355 нм и ниже) и мощных ИК-систем. Кварц обладает экстремально низким температурным расширением и высоким порогом лазерного повреждения. Его использование увеличивает стоимость компонента на 40-60%, но гарантирует стабильность параметров при круглосуточной работе.
- Специализированные кристаллы (CaF2, ZnSe, Ge). Применяются для средних и дальних ИК-диапазонов (CO2 лазеры, 10.6 мкм). Обычное стекло непрозрачно для этих длин волн.
В нашей практике был зафиксирован случай на производстве электроники, где замена линз из BK7 на кварцевые аналоги позволила устранить дрейф фокуса на 0.4 мм в течение 8-часовой смены. Это снизило процент брака при пайке микросхем с 3.2% до 0.15%.
Типичные ошибки при интеграции и монтаже
Даже идеально изготовленная линза может не работать, если нарушена технология монтажа. В условиях российского производства и эксплуатации часто встречаются следующие проблемы:
Ошибка №1: Механический зажим и напряжение
Чрезмерное затягивание фиксирующих колец в оправе создает механическое напряжение в стекле. Это приводит к двулучепреломлению (birefringence), которое деполяризует свет и искажает волновой фронт. Решение: Использование эластичных прокладок (силикон, тефлон) и контроль момента затяжки. Зазор между линзой и оправой должен быть минимальным, но без давления.
Ошибка №2: Игнорирование клина (Wedge)
Если плоская и вогнутая поверхности не строго параллельны оптической оси (есть клин), луч будет отклоняться от оси системы. Для прецизионных коллиматоров допуск клина должен составлять не более 1-3 угловых минут. Дешевые компоненты часто имеют клин до 10-15 минут, что делает невозможным их юстировку без сложных подвижных механизмов.
Ошибка №3: Загрязнение при сборке
Остатки масел с пальцев или пыль в сборочном цехе выгорают под действием лазера, образуя неудаляемые пятна на покрытии. Сборка должна производиться в чистом помещении (класс ISO 7 или лучше) с использованием безворсовых материалов и спектрально чистых растворителей.
Производственные возможности и контроль качества: опыт Янчжоу Хуашэн
Рынок наводнен предложениями «дешевой оптики», но B2B-заказчик платит не за стекло, а за предсказуемость результата. Завод оптических приборов Янчжоу Хуашэн демонстрирует подход, где технологическая дисциплина превалирует над экономией на спичках.
Расположенный в промышленном парке Фансян (Янчжоу, провинция Цзянсу), завод с 2003 года развивает компетенции, критичные именно для сложных оптических систем. Площадь производства превышает 20 000 кв. м, а штат включает собственную R&D группу. Это не просто сборочный цех, а полноценный инжиниринговый хаб.
Ключевое преимущество для закупщиков плоско-вогнутых линз заключается в наличии полного цикла обработки. На заводе реализован замкнутый контур:
- Прецизионная генерация и шлифовка. Современное оборудование позволяет получать радиусы кривизны с высокой повторяемостью, что обеспечивает идентичность фокусных расстояний в партии.
- Центровка и фацетка. Строгий контроль центровки (TIR – Total Indicator Runout) гарантирует, что оптическая ось совпадает с геометрической осью оправы. Это снижает время юстировки у конечного клиента на 40%.
- Нанесение покрытий. Собственные установки ионно-лучевого напыления позволяют создавать покрытия с высокой лазерной стойкостью (LIDT > 10 Дж/см² для наносекундных импульсов).
- Контроль качества. Система менеджмента ISO 9001 и использование интегрированных ERP/OA систем исключают человеческий фактор при отслеживании заказов. Каждая линза проходит интерферометрический контроль перед отгрузкой.
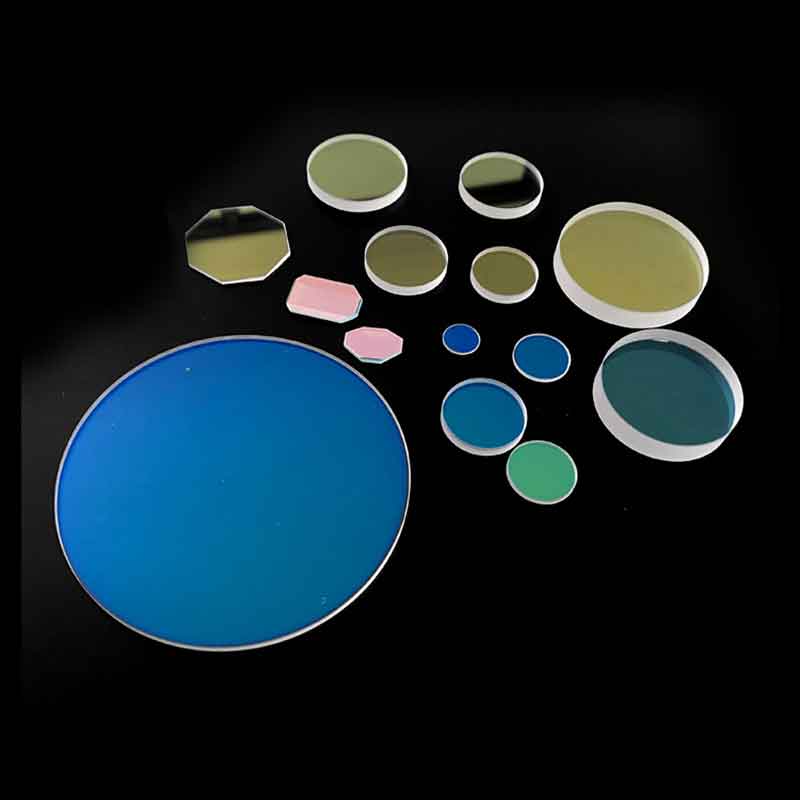
Особого внимания заслуживает гибкость производства. В отличие от крупных конвейерных гигантов, Янчжоу Хуашэн готов работать с нестандартными геометриями и малыми партиями на этапе прототипирования. Например, разработка специализированных линз для коллиматорных прицелов или медицинских IPL-систем требует индивидуального подхода к выбору стекла и покрытий (например, AR755 нм или AR1064 нм), что успешно реализуется силами внутренней лаборатории.
Наличие 12 патентов в области оптического дизайна подтверждает способность компании решать нетривиальные задачи, а не просто копировать чертежи. Для российского заказчика важно и то, что завод имеет опыт экспортных поставок и понимания логистических требований, включая упаковку, выдерживающую длительные транзитные перевозки.
Экономика закупки: Китай vs Европа vs РФ
В 2026 году цепочки поставок стабилизировались, но вопрос стоимости владения (TCO) остается актуальным. Европейские бренды предлагают высочайшее качество, но сроки поставки могут достигать 12-16 недель, а цена — в 3-5 раз выше китайских аналогов премиум-сегмента.
Российское производство оптики развивается, однако объем номенклатуры ограничен. Изготовление уникальной плоско-вогнутой линзы в РФ часто экономически оправдано только при сверхбольших тиражах или стратегической важности импортозамещения.
Китайские заводы уровня Янчжоу Хуашэн занимают нишу «оптимального соотношения». Они предоставляют:
- Цены на 30-40% ниже европейских.
- Сроки производства 3-5 недель для серийных изделий.
- Возможность оперативной инженерной поддержки и корректировки чертежей.
Главный риск работы с Азией — нестабильность качества от партии к партии. Этот риск нивелируется выбором производителя с сертифицированной системой контроля (ISO 9001) и наличием собственного отдела технического контроля, который проводит многоуровневую проверку, а не выборочную.
Чек-лист для запроса коммерческого предложения (RFQ)
Чтобы получить точный расчет и избежать лишних итераций согласования, включите в ваш запрос следующие данные:
- Длина волны (λ): Основная и диапазон (например, 1064 ± 5 нм).
- Геометрия: Диаметр, фокусное расстояние (или радиус кривизны), центральная толщина.
- Материал: BK7, Fused Silica или иной.
- Качество поверхности: Требуемый уровень Scratch-Dig (например, 10-5).
- Плоскостность: Требуемое значение в λ (например, λ/4 @ 633 нм).
- Покрытие: Тип (AR, HR, Mirror), диапазон длин волн и угол падения луча (AOI).
- Допуски: На фокусное расстояние (обычно ±1% или ±2%) и диаметр.
- Тестирование: Требуется ли предоставление индивидуальных протоколов тестирования для каждой единицы продукции.
Правильно составленное ТЗ позволяет производителю сразу предложить оптимальную технологию изготовления, а вам — сравнить предложения разных заводов по единому стандарту.
Заключение
Плоско-вогнутая линза в системе коллимации — это элемент, незаметный для глаза, но определяющий эффективность всей оптической системы. Экономия на качестве поверхности или материале подложки приводит к потерям мощности, нестабильности процесса и росту эксплуатационных расходов.
В 2026 году успешная закупка оптических компонентов строится на партнерстве с производителем, способным обеспечить не только низкую цену, но и техническую экспертизу, строгий контроль качества и гибкость производства. Завод оптических приборов Янчжоу Хуашэн демонстрирует эти качества, предлагая комплексные решения «под ключ» — от прототипа до серийной поставки, соответствующей международным стандартам.
Не позволяйте качеству оптики стать «узким горлышком» вашего производства. Инвестируйте в проверенные компоненты и точные спецификации.
Готовы оптимизировать вашу оптическую систему?
Запросите коммерческое предложение и технический паспорт на плоско-вогнутые линзы. Наши инженеры помогут подобрать оптимальные параметры под ваши задачи и обеспечат соответствие требованиям ГОСТ и международным стандартам.