Оптическая линза для формирования луча: как снизить потери мощности?
2026-10-28
- Физика процесса: где именно исчезает энергия луча?
- Выбор материала подложки: компромисс между стоимостью и прозрачностью
- Роль тонкопленочных покрытий: барьер против отражения
- Геометрия и точность изготовления: влияние на фокусировку
- Юстировка и монтаж: скрытый источник потерь
- Кейс из практики: оптимизация системы лазерной сварки аккумуляторов
- Как выбрать надежного поставщика оптических компонентов?
- Заключение и следующие шаги
Потери мощности в лазерных системах — это не просто снижение эффективности, а прямая угроза стабильности производственного процесса и сроку службы оборудования. Инженеры часто сталкиваются с ситуацией, когда заявленная мощность источника излучения не соответствует мощности на выходе оптической головки. Разница в 10-15% может казаться незначительной на бумаге, но в реальных условиях резки, сварки или медицинской терапии это приводит к браку, перегреву компонентов и незапланированным простоям.
Главное за 30 секунд
- Природа потерь: До 40% энергии может рассеиваться из-за неправильного выбора материала подложки, низкого качества антибликовых покрытий (AR) и ошибок в юстировке оптической оси.
- Критический фактор LIDT: Порог лазерного повреждения (LIDT) должен превышать рабочую плотность энергии минимум на 20-30%, иначе деградация покрытия начнется уже через 100-200 часов работы.
- Решение «под ключ»: Использование компонентов от производителей с полным циклом контроля (как Завод оптических приборов Янчжоу Хуашэн) позволяет снизить коэффициент поглощения до <0.1% и гарантировать соответствие спецификациям ISO 9001.
Физика процесса: где именно исчезает энергия луча?
Чтобы эффективно бороться с потерями, необходимо понимать их источники. В любой оптической системе, будь то промышленный лазерный станок или аппарат для лазерной эпиляции, свет взаимодействует с материалом линзы тремя способами: отражается, поглощается и проходит сквозь. Наша задача — максимизировать пропускание и минимизировать первые два фактора.
Основные каналы потерь мощности можно классифицировать следующим образом:
- Поверхностное отражение (Fresnel Loss): На границе раздела «воздух-стекло» без покрытия теряется около 4% энергии на каждой поверхности. Для сложной системы из 5-6 линз эти потери суммируются экспоненциально, снижая итоговую мощность на 20-25%.
- Объемное поглощение: Материал линзы не является идеально прозрачным. Примеси железа, гидроксильные группы (OH-) в кварце или неоднородности структуры кристалла превращают часть световой энергии в тепло. Это особенно критично для мощных непрерывных (CW) лазеров.
- Рассеяние на дефектах: Микроцарапины, поры и остатки полировочного порошка действуют как центры рассеяния. Луч отклоняется от основной оси, формируя паразитную засветку, которая не участвует в полезной работе, но нагревает корпус устройства.
- Термическая линза: При неравномерном нагреве центр линзы расширяется сильнее, чем края, изменяя фокусное расстояние в реальном времени. Это не прямая потеря мощности, но потеря плотности энергии в фокусе, что равносильно снижению эффективности процесса.
Инженерная практика показывает, что большинство проблем возникает не на этапе проектирования схемы, а при выборе конкретного поставщика оптики, который не может обеспечить требуемую чистоту поверхности по стандарту MIL-PRF-13830B (например, 10-5 или лучше).
Выбор материала подложки: компромисс между стоимостью и прозрачностью
Первый шаг к снижению потерь — правильный выбор базового материала. Универсального решения не существует, каждый диапазон длин волн требует своего подхода.
Оптическое стекло и кварц для видимого и ближнего ИК-диапазона
Для длин волн 350–1100 нм (твердотельные лазеры, диодные системы) наиболее распространены плавленый кварц (Fused Silica) и специальные оптические стекла (BK7, K9). Плавленый кварц обладает исключительной однородностью и низким коэффициентом теплового расширения, что делает его идеальным для высокомощных применений. Однако его обработка сложнее и дороже.
Стекло марки K9 (аналог BK7) является экономичной альтернативой. Оно обеспечивает хорошее пропускание в видимом диапазоне, но имеет более высокий порог лазерного повреждения. В нашей практике был зафиксирован случай, когда использование дешевых линз из обычного кронового стекла в системе лазерной маркировки мощностью 50 Вт привело к их растрескиванию через 40 часов работы из-за локального перегрева в местах микродефектов.
Специализированные материалы для среднего и дальнего ИК
Для CO2-лазеров (10.6 мкм) обычное стекло непрозрачно. Здесь применяются ZnSe (селенид цинка), GaAs (арсенид галлия) и Ge (германий). Селенид цинка является золотым стандартом благодаря низкому поглощению (<0.0005 см⁻¹) и высокой стойкости к тепловому удару. Однако он хрупок и требует бережного обращения.
Важно учитывать дисперсию материалов. Если ваша система работает в широком спектральном диапазоне (например, суперконтинуумные источники), хроматические аберрации могут «размыть» пятно фокуса, снижая пиковую интенсивность. В таких случаях требуются ахроматические линзы, склеенные из материалов с разной дисперсией, или использование асферических элементов.
| Материал | Диапазон прозрачности (нм) | Коэффициент поглощения | Применение | Риски |
|---|---|---|---|---|
| Fused Silica (Кварц) | 180 – 2500 | Низкий | Высокомощные волоконные лазеры, УФ-системы | Высокая стоимость обработки |
| BK7 / K9 | 350 – 2000 | Средний | Диодные лазеры, коллиматоры, визиры | Низкий LIDT, риск термолинзы |
| ZnSe (Селенид цинка) | 600 – 16000 | Очень низкий (для 10.6 мкм) | CO2-лазеры (резка, гравировка) | Хрупкость, токсичность пыли при обработке |
| CaF2 (Фторид кальция) | 130 – 10000 | Низкий | Экимерные лазеры (УФ), литография | Гигроскопичность, мягкость |
Роль тонкопленочных покрытий: барьер против отражения
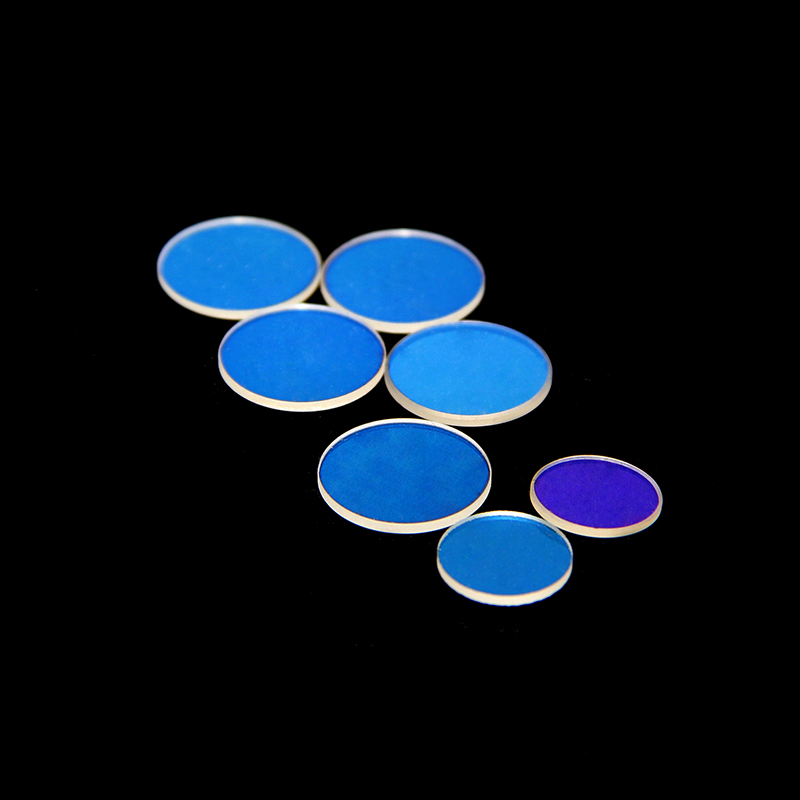
Даже идеальный материал бесполезен без качественного просветляющего покрытия (Anti-Reflection, AR). Современные технологии позволяют снизить отражение с 4% до 0.1-0.2% на одной поверхности. Это достигается за счет нанесения чередующихся слоев диэлектриков с разным показателем преломления.
Ключевые параметры, на которые нужно обращать внимание при заказе:
- Спектральная ширина полосы пропускания: Покрытие должно работать не только на центральной длине волны, но и в пределах linewidth вашего лазера. Для импульсных лазеров с узким спектром требования жестче, чем для диодных сборок.
- Угол падения (AOI): Стандартные покрытия рассчитаны на 0 градусов. Если в вашей системе луч падает на линзу под углом (например, 45° в сканаторах), необходимо заказывать покрытие, оптимизированное под этот угол. Иначе произойдет сдвиг спектральной характеристики и резкий рост потерь.
- Лазерная стойкость (LIDT): Покрытие должно выдерживать пиковую плотность энергии. Для наносекундных импульсов важны наносекундные тесты, для фемтосекундных — свои нюансы. Требуйте у поставщика протоколы испытаний по ISO 21254.
На производственной базе Завода оптических приборов Янчжоу Хуашэн применяется технология ионно-лучевого напыления (IBS) и магнетронного распыления. Эти методы обеспечивают высокую плотность пленки, отсутствие столбчатой структуры и, как следствие, высокую устойчивость к влаге и лазерному излучению. В отличие от термического испарения, IBS-покрытия практически не подвержены старению и сдвигу характеристик со временем.
Частая ошибка: игнорирование загрязнения покрытий
Даже самое дорогое покрытие теряет эффективность, если на нем оседает пыль или аэрозоль. Загрязнения вызывают локальный нагрев («hot spots»), который прожигает покрытие. Поэтому конструкция оправы линзы должна предусматривать защиту от внешней среды, а сами линзы должны иметь гидрофобные олеофобные слои для облегчения очистки.
Геометрия и точность изготовления: влияние на фокусировку
Потери мощности часто связаны не с поглощением, а с неправильной фокусировкой. Если форма линзы отклоняется от идеальной сфероидальной или асферической, луч фокусируется не в точку, а в пятно большего диаметра. Плотность энергии падает квадратично относительно увеличения диаметра пятна.
Асферические линзы vs Сферические
Сферические линзы страдают от сферической аберрации: краевые лучи фокусируются ближе к линзе, чем центральные. Это размывает фокус. Асферические линзы корректируют эту аберрацию, обеспечивая дифракционно-ограниченное качество пучка. Использование одной асферической линзы может заменить систему из 2-3 сферических, что снижает количество поверхностей (и потерь на отражение) и упрощает юстировку.
Однако производство асферик требует высокоточного алмазного точения и последующей полировки. Контроль формы такой поверхности возможен только на интерферометрах с компьютерными голограммами (CGH). Завод в Янчжоу располагает собственным R&D отделом и парком интерферометров, что позволяет контролировать отклонение формы поверхности (Irregularity) на уровне λ/10 и лучше.
Качество поверхности и краевая обработка
Шероховатость поверхности (Roughness) напрямую влияет на рассеяние. Для мощных лазеров требуется полировка до уровня RMS < 1 нм. Кроме того, важно качество фацетки (края) линзы. Сколы на краю становятся источниками механического напряжения, которые могут привести к разрушению линзы при температурных расширениях.
Важно: Всегда указывайте в техническом задании допустимый уровень дефектов по стандартам Scratch-Dig. Для лазерной оптики стандартом является 10-5 или 20-10. Более грубые допуски (40-20 или 60-40) допустимы только для визуальных систем наблюдения, но не для силовой оптики.
Юстировка и монтаж: скрытый источник потерь
Даже идеально изготовленная линза будет работать плохо, если она установлена с перекосом (tilt) или смещением (decenter). Перекос всего на 1 угловую минуту может вызвать значительную кому и астигматизм, ухудшая качество фокуса.
Рекомендации по монтажу:
- Используйте прецизионные оправы с регулировочными винтами для первоначальной юстировки.
- Фиксируйте линзу после настройки с помощью клеев с низким газовыделением или механических колец, избегая чрезмерного давления, которое вызывает двулучепреломление.
- Применяйте коллиматоры с красной точкой или камеры профилирования пучка (Beam Profiler) для объективной оценки качества фокуса, а не полагайтесь только на визуальную оценку пятна на мишени.
Кейс из практики: оптимизация системы лазерной сварки аккумуляторов
Рассмотрим реальный пример внедрения оптимизированных оптических компонентов. Производитель электромобилей столкнулся с проблемой нестабильного качества сварных швов на медных шинах аккумуляторов. Система использовала волоконный лазер 1 кВт и стандартную фокусирующую головку.
Проблема: Через 2 часа работы мощность в зоне обработки падала на 12%, требовалась остановка для остывания оптики. Анализ показал, что защитное окно и фокусирующая линза имели покрытия, не адаптированные для высоких плотностей энергии, и поглощали около 0.5% излучения, что при мощности 1 кВт давало 5 Вт тепла, сосредоточенного в малом объеме.
Решение: Были заменены компоненты на изделия из плавленого кварца с IBS-покрытием, разработанным инженерами Завода оптических приборов Янчжоу Хуашэн. Новые линзы имели поглощение <0.05% и улучшенный отвод тепла за счет конструкции оправы. Также была внедрена асферическая линза для улучшения качества пучка.
Результат:
- Стабильность мощности сохранена на уровне 99.5% в течение 8-часовой смены.
- Скорость сварки увеличена на 15% за счет более плотной фокусировки.
- Срок службы защитных окон увеличился с 200 до 1500 часов.
Этот кейс демонстрирует, что инвестиции в качественную оптику окупаются за счет снижения простоев и расхода расходных материалов.
Как выбрать надежного поставщика оптических компонентов?
Рынок насыщен предложениями, но не все производители способны обеспечить необходимый уровень качества для B2B-сектора. При выборе партнера обратите внимание на следующие факторы:
- Наличие собственной метрологической базы: Поставщик должен иметь спектрофотометры, интерферометры и установки для измерения LIDT. Если тесты проводятся на сторонних площадках, это увеличивает сроки и риски.
- Сертификация ISO 9001: Это базовый стандарт, гарантирующий наличие системы менеджмента качества. Для медицинских и автомобильных применений могут потребоваться дополнительные сертификаты (IATF 16949, ISO 13485).
- Гибкость производства: Возможность изготовления малых партий для прототипирования и быстрое масштабирование до серийного выпуска. Завод в Янчжоу, например, сочетает ручную высококлассную полировку для сложных единичных изделий с автоматизированными линиями для массовых продуктов, таких как фильтры 670 нм или линзы для IPL-систем.
- Техническая поддержка: Поставщик должен выступать как инженерный партнер, помогая с выбором материалов и дизайном покрытий, а не просто отгружать товар по чертежу.
Опыт показывает, что работа с заводами, имеющими полный цикл — от резки заготовки до нанесения покрытий и финальной сборки, как в случае с Янчжоу Хуашэн, позволяет исключить риски несоответствия параметров на стыке разных подрядчиков. Собственный контроль на каждом этапе, интегрированный через ERP-системы, минимизирует человеческий фактор.
Заключение и следующие шаги
Снижение потерь мощности в лазерной системе — это комплексная задача, требующая внимания к деталям на каждом этапе: от выбора материала подложки и типа покрытия до точности юстировки. Игнорирование любого из этих аспектов ведет к финансовым потерям и снижению конкурентоспособности продукции.
Не позволяйте низкокачественной оптике становиться «узким горлышком» вашего высокотехнологичного оборудования. Инвестиции в проверенные оптические решения обеспечивают предсказуемость процессов и долгосрочную надежность.
Если вы сталкиваетесь с проблемой деградации мощности или планируете разработку новой оптической головки, наши специалисты готовы провести бесплатный аудит вашей текущей конфигурации и предложить оптимизированное решение.
Запросите коммерческое предложение и технический паспорт на оптические линзы для формирования луча прямо сейчас.
Связаться с инженером