Оптическая линза для формирования луча – Завод
2026-11-07
Критические параметры выбора: от спектрального диапазона до лазерного порога
Главное за 30 секунд:
- Точность фокусировки определяет КПД системы: Погрешность формы поверхности более λ/4 приводит к рассеиванию до 15% энергии луча и перегреву оптики.
- Качество покрытия — вопрос выживаемости линзы: Стандартные AR-покрытия выдерживают плотность мощности до 5 Дж/см², тогда как специализированные решения (например, для 1064 нм) требуют стойкости свыше 10-15 Дж/см².
- Прямой контракт с заводом снижает TCO: Работа с производителем полного цикла, таким как Yangzhou Huasheng, исключает наценки посредников и гарантирует контроль качества по ISO 9001 на каждом этапе.
В промышленной оптике термин «линза для формирования луча» охватывает широкий класс элементов: от простых сферических линз до сложных асферических систем и аксиконов. Ошибка в выборе базового материала или геометрии на этапе проектирования часто становится фатальной на этапе эксплуатации. Мы неоднократно сталкивались с ситуациями, когда инженеры заказывали стандартные линзы из кварцевого стекла там, где требовался специализированный оптический цемент или германий, что приводило к быстрому выходу оборудования из строя.
При оценке поставщика ключевым фактором является не просто наличие товара на складе, а способность производителя обеспечить воспроизводимость параметров от партии к партии. Для B2B-заказчиков критически важны три технических аспекта: волновая аберрация, лазерный порог повреждения (LIDT) и однородность антибликового покрытия. Если первый параметр влияет на качество пятна фокусировки, то второй определяет срок службы компонента в мощных лазерных установках.
Инженерная рекомендация: Всегда запрашивайте протоколы интерферометрических измерений для каждой критической партии. Наличие сертификата ISO 9001 у производителя, такого как Завод оптических приборов Янчжоу Хуашэн, является базовым требованием, но не гарантией индивидуального контроля. Уточняйте, проводится ли выборочная проверка каждой линзы или только статистическая выборка.
Материалы подложки: кварц, стекло или кристаллы?
Выбор материала диктуется длиной волны лазера и тепловой нагрузкой. Для УФ-диапазона (193–355 нм) безальтернативным выбором остается синтезированный кварц ( fused silica ) благодаря его высокой пропускной способности и низкому коэффициенту теплового расширения. В видимом и ближнем ИК-диапазоне (400–1100 нм) часто используются оптические стекла марок BK7 или K9. Однако для мощных промышленных лазеров (сварка, резка) даже незначительные включения в стекле могут стать центрами поглощения энергии, ведущими к термоудару.
Особое внимание следует уделять материалам для длинноволнового ИК-диапазона (CO2-лазеры, 10.6 мкм). Здесь применяются германий, селенид цинка (ZnSe) и арсенид галлия. Эти материалы хрупки и требуют особой осторожности при механической обработке и нанесении покрытий. Производственные мощности завода в Янчжоу, оснащенные современными линиями шлифовки и полировки, позволяют работать с этими чувствительными материалами, обеспечивая шероховатость поверхности на уровне 10-5 scratch-dig и лучше.
Лазерный порог повреждения (LIDT): скрытая угроза
Параметр LIDT (Laser Induced Damage Threshold) часто указывается в datasheet, но редко проверяется покупателем. Он измеряется в Дж/см² для импульсных лазеров и Вт/см² для непрерывных (CW). Типичная ошибка — использование линз с покрытием, рассчитанным на 5 Дж/см², в системе с пиковой мощностью 8 Дж/см². Результат предсказуем: выгорание покрытия в первые часы работы.
В нашей практике был зафиксирован случай, когда партия линз для лазерной маркировки вышла из строя из-за микротрещин на краях, возникших при неправильной фаске. Производитель не учел термическое расширение оправы. После внедрения строгого контроля качества на этапе фацетирования и использования материалов с низким коэффициентом поглощения, проблема была устранена. Завод Yangzhou Huasheng применяет многоступенчатый контроль, включая визуальный осмотр под микроскопом и тестирование на лазерную стойкость выборочных образцов из каждой партии, что минимизирует подобные риски.
Технологии нанесения покрытий: почему AR-слой решает всё
Антибликовое покрытие (AR) — это не просто «просветление». Это сложный многослойный диэлектрический стек, который должен точно соответствовать длине волны и углу падения луча. Отражение даже 0.5% на каждой поверхности линзы в сложной оптической системе может привести к потере 5-10% общей мощности и, что хуже, к появлению паразитных отражений, destabilizing работу лазерного резонатора.
Современные требования к покрытиям для лазерной эпиляции и медицинской косметологии особенно жестки. Например, для длины волны 755 нм (александритовый лазер) или 1064 нм (Nd:YAG) требуется не только высокое пропускание (>99.5%), но и высокая стойкость к многократным импульсам. Завод использует технологию ионно-лучевого напыления (IBS) и магнетронного распыления, что обеспечивает высокую плотность пленки и её адгезию к подложке. Это критически важно для компонентов, работающих в условиях частых термических циклов.
| Параметр покрытия | Стандартное evaporative coating | Ion Beam Sputtering (IBS) |
|---|---|---|
| Плотность слоя | Низкая (пористая структура) | Высокая (аморфная структура) |
| Сдвиг спектра при нагреве | Значительный (до 5-10 нм) | Минимальный (< 1 нм) |
| Лазерная стойкость (LIDT) | Средняя | Высокая |
| Стоимость производства | Низкая | Высокая |
Для специализированных задач, таких как гибридная лазерная сварка автомобильных деталей, где присутствуют высокие вибрации и перепады температур, мы рекомендуем использовать только покрытия, нанесенные методом IBS. Завод Yangzhou Huasheng располагает собственными камерами для нанесения покрытий, что позволяет контролировать толщину каждого слоя с точностью до нанометра. Это обеспечивает стабильность спектральных характеристик даже в экстремальных условиях эксплуатации.
Инженерная рекомендация: При заказе линз для импульсных лазеров обязательно указывайте длительность импульса и частоту повторения. Эти параметры напрямую влияют на выбор технологии напыления. Не экономьте на покрытии: стоимость замены выгоревшей линзы и простоя оборудования всегда превышает разницу в цене между стандартным и премиальным покрытием.
Производственный цикл и контроль качества: опыт Yangzhou Huasheng
Рынок наводнен предложениями от торговых компаний, которые позиционируют себя как производители. Однако реальный контроль качества возможен только на собственном производстве. Завод оптических приборов Янчжоу Хуашэн, основанный в 2003 году, представляет собой пример вертикально интегрированного предприятия. Расположенный в промышленном парке Фансян (провинция Цзянсу), завод занимает площадь более 20 000 кв. м и объединяет под одной крышей все этапы создания оптического компонента: от резки заготовки до финальной сборки и упаковки.
Ключевым преимуществом такого подхода является отсутствие «серых зон» ответственности. Когда проектирование, шлифовка, полировка, нанесение покрытий и контроль осуществляются одной командой, любые отклонения выявляются мгновенно. В 2020 году на заводе был запущен специализированный цех лазерной резки, работающий по стандарту 5S. Это позволило значительно сократить время подготовки заготовок и улучшить точность геометрии на начальном этапе.
Роль R&D и инженерной поддержки
Собственная исследовательская группа и сотрудничество с ведущими китайскими вузами позволяют заводу решать нестандартные задачи. В арсенале компании — 12 патентов в области оптического дизайна. Это не просто формальность, а подтверждение способности разрабатывать сложные асферические линзы и свободные формы (freeform), которые невозможно изготовить на универсальном оборудовании.
Например, при разработке световодных блоков для IPL-систем фотоомоложения потребовалось создать линзу со сложным профилем, обеспечивающим равномерное распределение энергии по площади воздействия. Стандартные методы расчета не давали нужного результата. Инженеры завода использовали собственное ПО для моделирования и провели серию экспериментальных прототипов, прежде чем выйти на серийное производство. Такой подход «под ключ» экономит клиенту месяцы разработки и тестирования.
Система управления качеством и логистика
Вся производственная деятельность сертифицирована по ISO 9001. Но главное — это интеграция информационных систем OA и ERP, которые исключают человеческий фактор при передаче заказов между цехами. Каждая деталь проходит многоуровневую проверку отделом технического контроля (QC). Входной контроль сырья гарантирует, что в производство не попадут заготовки с внутренними напряжениями или пузырьками.
Для международных клиентов, особенно из России и стран СНГ, критически важна упаковка и логистика. Оптика — хрупкий груз. Завод использует специализированную упаковку с амортизирующими элементами, прошедшую тесты на вибрацию и падение. География поставок охватывает рынки лазерных технологий и медицинской аппаратуры по всему миру, что говорит о налаженных логистических цепочках и опыте таможенного оформления.
Инженерная рекомендация: При работе с азиатскими поставщиками требуйте предоставления видеоотчета с этапа финального контроля (OQC). Завод Yangzhou Huasheng предоставляет такую услугу, что позволяет заказчику визуально убедиться в качестве поверхности и отсутствии дефектов покрытия до отгрузки.
Специфика применения в различных отраслях
Универсальных линз не существует. Требования к оптике для лазерной сварки аккумуляторов электромобилей кардинально отличаются от требований к оптике для коллиматорных прицелов. Понимание этих нюансов помогает избежать ошибок при закупке.
Медицинская и косметологическая аппаратура
В этой сфере ключевыми факторами являются безопасность пациента и стабильность дозы облучения. Линзы для лазерной эпиляции (диодные, александритовые, Nd:YAG) работают в контакте с кожей или через сапфировое окно. Они должны иметь высокую стойкость к загрязнению и легко очищаться. Антибликовые покрытия AR755 нм и AR1064 нм, наносимые на заводе, обеспечивают максимальную передачу энергии к целевой ткани, минимизируя нагрев самой линзы.
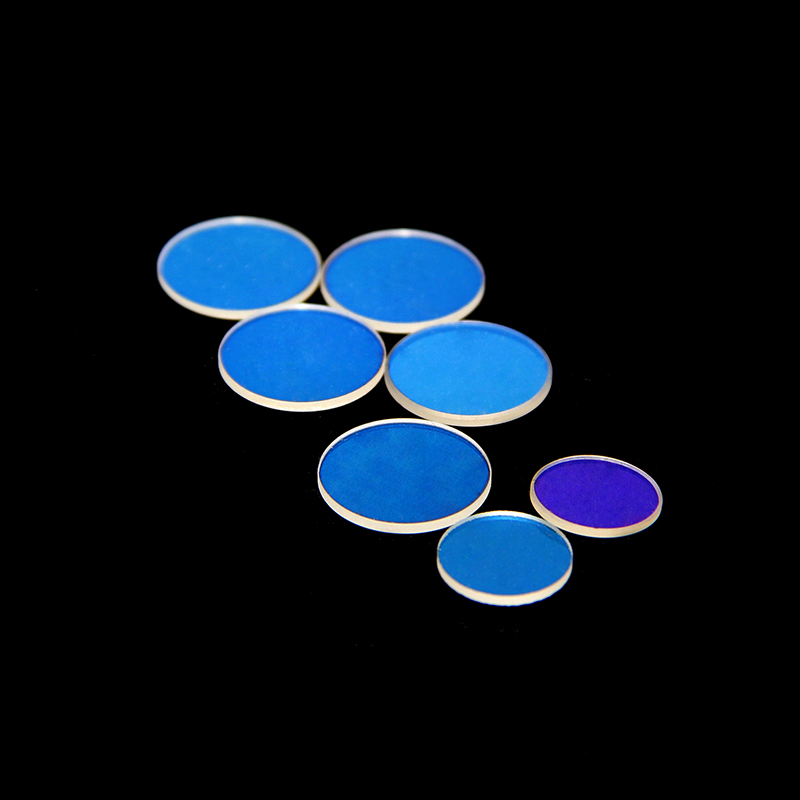
Кроме того, для биомедицинской косметологии важны фильтры, отсекающие нежелательные спектральные диапазоны. Завод производит длинноволновые и коротковолновые пропускающие фильтры, включая специализированные фильтры на 670 нм, которые используются в системах фототерапии. Точность спектральной характеристики здесь составляет ±2 нм, что недостижимо для дешевых аналогов.
Промышленная лазерная обработка и сварка
Гибридная лазерная сварка автомобильных деталей и аккумуляторов требует оптики, способной выдерживать высокие плотности мощности и загрязнение аэрозолем. Защитные стекла и фокусирующие линзы в таких системах являются расходными материалами, но их замена должна быть плановой, а не аварийной. Использование линз с высокой лучевой стойкостью и защитными покрытиями, отталкивающими загрязнения, увеличивает межсервисный интервал.
Завод производит светоделительные и лазерные зеркала с высокой лучевой стойкостью, которые используются в оптических трактах промышленных лазеров. Стабильность коэффициента отражения/пропускания во времени гарантирует постоянство качества сварного шва. Отклонение в мощности луча даже на 3-5% может привести к браку всей партии изделий.
Оптика для приборостроения и прицелов
Для коллиматорных прицелов с красной точкой и других оптических приборов важны геометрическая точность и отсутствие дисторсии. Асферические линзы, производимые на заводе, позволяют уменьшить количество элементов в системе, снижая вес и габариты прибора без потери оптических характеристик. Поляризационные светоделительные призмы находят применение в системах машинного зрения и промышленной автоматизации, где требуется точное разделение лучей по поляризации.
Инженерная рекомендация: Для медицинских применений запрашивайте отчеты о биосовместимости материалов оправ и клеев. Для промышленных применений — данные о термической линзе (thermal lensing effect), которая возникает при нагреве оптики мощным лучом и смещает фокус.
Экономическая эффективность и условия сотрудничества
Переход от закупки у дистрибьютора к прямому контракту с заводом-производителем дает ощутимые экономические преимущества. Отсутствие посреднической наценки позволяет снизить стоимость единицы продукции на 20-30%. Кроме того, прямой контакт с инженерами завода ускоряет процесс согласования технических заданий и внесения изменений в конструкцию.
Завод Yangzhou Huasheng ориентирован на гибкость. Возможны малые партии для прототипирования, изготовление по чертежам и образцам заказчика, реализация нестандартных геометрий. Это особенно важно для научных исследований и разработки нового оборудования, где потребности в оптике могут меняться от недели к неделе.
Сроки поставки зависят от сложности заказа. Стандартные позиции отгружаются в течение 3-5 рабочих дней. Изготовление нестандартных линз с уникальными покрытиями занимает от 15 до 25 дней. Благодаря интегрированной системе ERP, заказчик может отслеживать статус своего заказа на любом этапе производства.
Как начать сотрудничество и минимизировать риски
Для начала работы рекомендуется подготовить подробное техническое задание (ТЗ), включающее:
- Чертеж линзы с указанием допусков на размеры и форму.
- Спектральный диапазон и требуемый коэффициент пропускания/отражения.
- Параметры лазера (длина волны, мощность, диаметр луча, тип излучения).
- Требования к окружающей среде (температура, влажность, вибрация).
Инженеры завода проведут бесплатную предварительную техническую экспертизу вашего ТЗ. Если какие-то параметры труднодостижимы или избыточны, они предложат оптимизированное решение, которое сохранит функциональность, но снизит стоимость.
Мы убеждены, что надежная оптическая система строится на партнерстве между разработчиком оборудования и производителем компонентов. Опыт завода Yangzhou Huasheng, его техническая база и приверженность качеству делают его идеальным партнером для российских и международных компаний, стремящихся к лидерству в своих отраслях.
Запросите коммерческое предложение и технический паспорт на интересующие вас оптические компоненты уже сегодня. Наши специалисты готовы обсудить ваш проект и предложить оптимальное решение «под ключ».