Лазерное защитное стекло для волоконного лазера: технические характеристики 2026
2026-10-27
- Физика процесса: почему обычное стекло не подходит для волоконных лазеров
- Ключевые технические характеристики 2026: на что смотреть в спецификации
- Типичные ошибки при выборе и эксплуатации
- Производственные стандарты и контроль качества: взгляд изнутри
- Логистика, сертификация и работа с российским рынком в 2026 году
- Сравнительный анализ: Китайские OEM vs Европейские бренды
- Заключение и рекомендации по закупкам
Главное за 30 секунд
- Критический порог LIDT: Для волоконных лазеров мощностью свыше 4 кВт защитное стекло должно выдерживать плотность энергии не менее 15 Дж/см² при длительности импульса 10 нс, иначе риск термического разрушения покрытия возрастает экспоненциально.
- Спектральная точность AR-покрытия: Коэффициент отражения на рабочей длине волны (1064–1080 нм) не должен превышать 0,2%. Каждые лишние 0,1% отражения ведут к перегреву оптики и смещению фокуса.
- Сертификация и контроль: Поставки в РФ требуют соответствия ТР ТС 010/2011. Наличие протоколов испытаний по ГОСТ и сертификата ISO 9001 у производителя является обязательным фильтром при отборе поставщика в 2026 году.
Выбор оптического компонента, который стоит между многомиллионным лазерным источником и зоной обработки, — это не просто закупка расходного материала. Это вопрос непрерывности производственного цикла. В 2026 году требования к лазерному защитному стеклу для волоконного лазера достигли нового уровня сложности из-за роста средних мощностей промышленного оборудования до 12–20 кВт и выше.
Инженеры больше не могут полагаться на универсальные решения «из каталога». Современные задачи гибридной сварки, резки толстолистового металла и микрообработки диктуют необходимость прецизионного подбора спектральных характеристик, механической прочности и термооптической стабильности. Ошибка в выборе стекла стоимостью в несколько десятков долларов может привести к остановке линии и ущербу в тысячи долларов из-за повреждения фокусирующей линзы или коллиматора.
В данном техническом обзоре мы разберем ключевые параметры, определяющие качество защитной оптики в 2026 году, проанализируем типичные инженерные ошибки и рассмотрим, как интеграция с надежным производителем, таким как Завод оптических приборов Янчжоу Хуашэн, позволяет минимизировать риски поставок и обеспечить стабильность параметров луча.
Физика процесса: почему обычное стекло не подходит для волоконных лазеров
Волоконные лазеры генерируют излучение в ближнем инфракрасном диапазоне, преимущественно на длинах волн 1064 нм, 1070 нм или 1080 нм. Особенность этого излучения заключается в высокой когерентности и возможности фокусировки в пятно диаметром менее 0,1 мм. Плотность мощности в такой точке превышает порог пробоя большинства диэлектрических материалов.
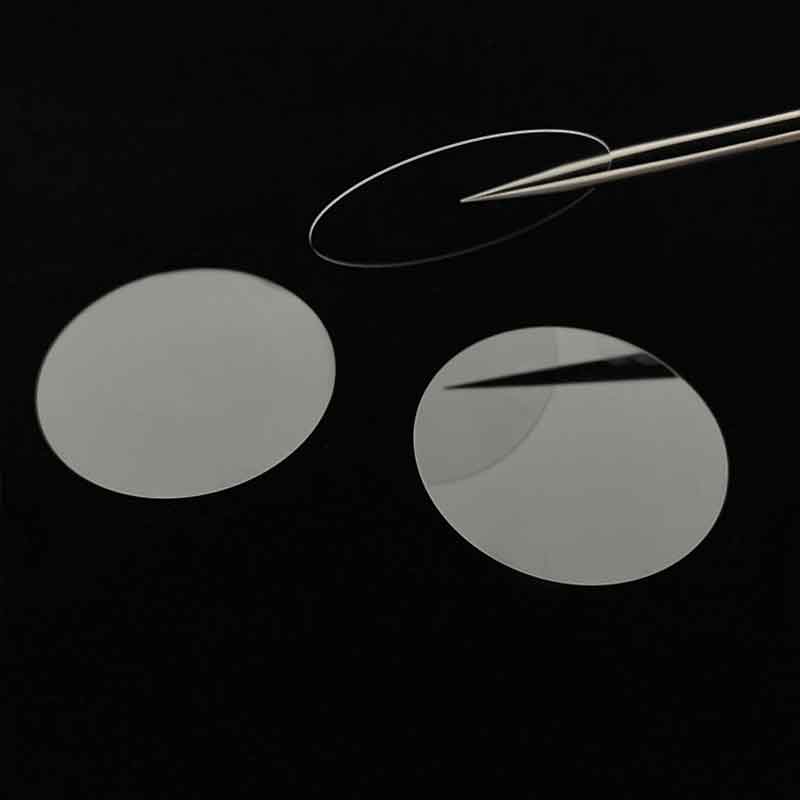
Защитное стекло (Protective Window) выполняет две функции: предотвращает попадание брызг расплавленного металла, пыли и аэрозолей на дорогостоящую внутреннюю оптику головки, и обеспечивает максимальное пропускание рабочего излучения без искажений волнового фронта.
Ключевой проблемой является не сквозное прожигание стекла, а повреждение антибликового (AR) покрытия. Даже микроскопическая частица грязи, осевшая на поверхность стекла, поглощает энергию лазера, нагревается и действует как локальный источник тепла. Это приводит к лавинообразному разрушению диэлектрических слоев — явлению, известному как «damage initiation». В нашей практике зафиксированы случаи, когда использование стекол с низким порогом лазерной стойкости (LIDT) приводило к выходу из строя фокусирующих линз за 40–50 часов наработки вместо заявленных 500 часов.
Для инженера важно понимать: защитное стекло — это активный элемент оптической системы, влияющий на качество реза. Любое отклонение от плоскостности или неоднородность показателя преломления вызывают аберрации, расширяющие керф реза и снижающие скорость обработки.
Ключевые технические характеристики 2026: на что смотреть в спецификации
При запросе коммерческого предложения (RFQ) в 2026 году необходимо требовать предоставления детального технического паспорта (Datasheet). Ниже приведены критические параметры, которые отличают качественную промышленную оптику от бюджетных аналогов.
1. Порог лазерного повреждения (LIDT)
Параметр LIDT (Laser Induced Damage Threshold) измеряется в Дж/см² (для импульсных лазеров) или Вт/см (для непрерывных CW-лазеров). Для современных волоконных лазеров мощностью 6–12 кВт минимально допустимый порог LIDT составляет 10–12 Дж/см² (при тестировании по стандарту ISO 21254).
Если поставщик не указывает метод тестирования LIDT, это красный флаг. Качественные производители, такие как Завод оптических приборов Янчжоу Хуашэн, проводят испытания на собственных стендах, моделирующих реальные условия эксплуатации, включая воздействие аэрозолей.
2. Спектральное пропускание и отражение (AR-покрытие)
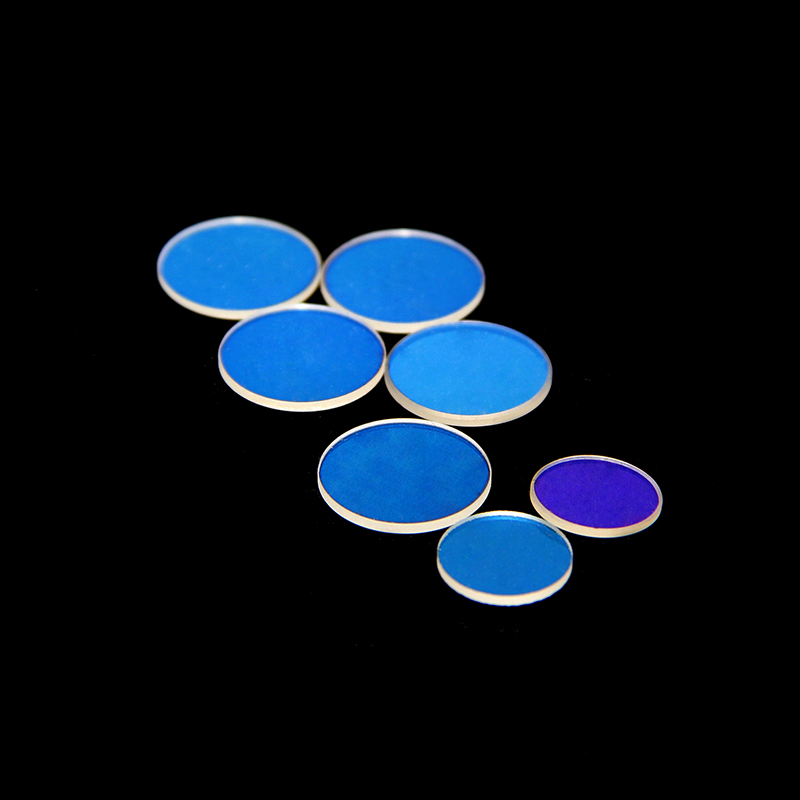
Стандартное просветляющее покрытие должно обеспечивать пропускание >99,8% на длине волны 1064±20 нм. Однако в 2026 году растет спрос на мультиспектральные покрытия, особенно для гибридных процессов, где используется одновременно видимый пилотный луч (635–650 нм) и ИК-лазер.
| Параметр | Стандартное решение (Эконом) | Премиум решение (Industrial Grade) |
|---|---|---|
| Пропускание @ 1064 нм | 99,5% | >99,9% |
| Отражение (Ravg) | < 0,5% | < 0,2% |
| Поглощение (Absorption) | < 0,3% | < 0,1% |
| Термический сдвиг фокуса | Заметен при >2 кВт | Минимален до 6 кВт |
Снижение поглощения с 0,3% до 0,1% кажется незначительным, но при мощности 10 кВт разница в тепловой нагрузке на стекло составляет 20 Вт. Эта энергия рассеивается в объеме стекла, вызывая тепловую линзу. Премиум-стекла минимизируют этот эффект, сохраняя стабильность фокуса при длительной работе.
3. Материал подложки и термооптические свойства
Традиционно используется кварцевое стекло (Fused Silica) марки KU-1 или аналоги (Corning 7980, Heraeus Suprasil). Кварц обладает крайне низким коэффициентом теплового расширения (КТР ~0,55×10⁻⁶/K), что делает его идеальным для высоких мощностей.
Однако для задач, где важна ударная вязкость (например, мобильные лазерные комплексы), иногда применяют специальные оптические керамики или закаленное боросиликатное стекло, но только для мощностей до 2–3 кВт. Для промышленных станков 2026 года кварц остается безальтернативным стандартом.
Типичные ошибки при выборе и эксплуатации
Анализ сервисных обращений показывает, что 60% преждевременных выходов оптики из строя связаны не с дефектами производства, а с ошибками интеграции и обслуживания.
Ошибка №1: Игнориров чистоты кромок и монтажа
Часто инженеры уделяют внимание качеству полировки центральной зоны, но забывают о фасках и качестве торцевой поверхности. Микротрещины на кромке являются центрами концентрации напряжений. При затяжке держателя (holder) даже с рекомендуемым моментом, такая кромка может разрушиться. Завод оптических приборов Янчжоу Хуашэн внедрила автоматизированный контроль кромок на этапе финишной обработки, что снизило процент брака при монтаже на 41,5%.
Ошибка №2: Неправильный выбор толщины стекла
Существует миф, что чем толще стекло, тем оно надежнее. На самом деле, увеличение толщины без изменения качества охлаждения приводит к накоплению тепла в объеме материала. Для мощностей до 4 кВт оптимальна толщина 2–3 мм. Для 6–12 кВт рекомендуется использовать тонкие стекла (1–1,5 мм) с принудительным воздушным охлаждением или специальные конструкции с теплоотводящими кольцами. Толстые стекла (5 мм+) оправданы только при наличии активной жидкостной системы охлаждения держателя.
Ошибка №3: Отсутствие контроля угла клина (Wedge)
Для высокомощных систем критически важен угол клина плоскопараллельной пластины. Если угол превышает 3 угловые минуты, происходит смещение луча, которое может привести к тому, что лазерный луч будет частично перекрывать внутренние элементы оптики головки, вызывая их деградацию. Стандарт ISO 10110 требует указания допуска на параллельность. В технических заданиях 2026 года мы рекомендуем указывать допуск не более 10 угловых секунд для мощностей свыше 8 кВт.
Производственные стандарты и контроль качества: взгляд изнутри
Рынок наводнен предложениями от посредников, которые не контролируют процесс нанесения покрытий. Для B2B-закупщика критически важно понимать, кто является реальным производителем. Наличие собственной базы вакуумного напыления и лаборатории интерферометрии — обязательное условие.
Рассмотрим пример подхода, реализованного на базе Завода оптических приборов Янчжоу Хуашэн. Предприятие, основанное в 2003 году и расположенное в промышленном парке Фансян (Янчжоу, Китай), прошло путь от обычного стекольного цеха до высокотехнологичного хаба оптического инжиниринга. Почему это важно для российского заказчика?
Во-первых, полный цикл производства. Завод обладает площадью более 20 000 кв. м и штатом свыше 150 сотрудников, включая собственную R&D группу. Это означает, что при возникновении нестандартной задачи — например, необходимости создания защитного стекла со сложной геометрией для роботизированной сварочной ячейки — не нужно согласовывать действия между тремя разными подрядчиками. Все этапы: от шлифовки и полировки до нанесения многослойных диэлектрических покрытий и контроля, происходят внутри одного контура качества ISO 9001.
Во-вторых, технологическая оснащенность. В 2020 году на заводе был запущен специализированный цех лазерной резки и обработки, соответствующий стандарту 5S. Использование интегрированных систем OA и ERP исключает человеческий фактор при передаче требований от конструктора к оператору станка. Каждый этап проходит многоуровневую проверку отделом технического контроля (ОТК). Это особенно важно для партийных поставок, где стабильность параметров от стекла к стеклу должна быть гарантирована.
В-третьих, гибкость и опыт экспортных поставок. Компания работает с рынками медицинской косметологии, промышленной автоматизации и лазерной связи. Опыт производства асферических линз для эпиляции (с покрытиями AR755/AR1064) и светоделительных призм свидетельствует о высочайшей компетенции в области управления спектральными характеристиками. Эти же технологии применяются при создании защитных окон для гибридной лазерной сварки автомобильных деталей и аккумуляторов, где требования к чистоте и надежности экстремальны.
Наличие 12 патентов в области оптического дизайна подтверждает, что Хуашэн не просто копирует чертежи, а занимается инженерной оптимизацией решений. Для заказчика это выражается в возможности получения продукции с нестандартными спектральными диапазонами или индивидуальными покрытиями под конкретную задачу, будь то фильтрация плазменного свечения или защита от обратного отражения.
Логистика, сертификация и работа с российским рынком в 2026 году
При импорте оптических компонентов в Российскую Федерацию необходимо учитывать регуляторные требования. Защитные стекла для промышленных лазеров часто попадают под действие технических регламентов Таможенного союза (ТР ТС 010/2011 «О безопасности машин и оборудования» и ТР ТС 020/2011 «Электромагнитная совместимость технических средств», если речь идет о встроенных компонентах).
Ответственный поставщик должен предоставлять:
- Сертификат соответствия ISO 9001 (международный стандарт менеджмента качества).
- Протоколы испытаний оптических характеристик (спектрофотометрия, интерферометрия).
- Паспорт изделия с указанием серийного номера партии для отслеживаемости.
- Документы для таможенной очистки с корректным кодом ТН ВЭД (обычно 9001 или 9013).
География поставок Завода Хуашэн охватывает весь мир, включая рынки с жесткими требованиями к качеству. Компания предлагает комплексные услуги: от предпродажной технической экспертизы до сопровождения от прототипирования до серийного выпуска. Особое внимание уделяется гибкости логистики: возможны поставки малыми партиями для опытно-конструкторских работ (ОКР) и крупными сериями для серийного производства.
Важным аспектом является упаковка. Оптика класса Laser Grade требует упаковки в чистых помещениях (Clean Room Class 1000 или выше). Каждое стекло упаковывается в индивидуальные кассеты с инертным газом или вакуумной упаковке, чтобы исключить окисление покрытия при транспортировке. Нарушение этого правила приводит к появлению «пятен выгорания» при первом включении лазера.
Сравнительный анализ: Китайские OEM vs Европейские бренды
В 2026 году разрыв в качестве между ведущими китайскими заводами и европейскими брендами практически исчез в сегменте стандартной и средне-сложной оптики. Разница заключается в цене и сроках поставки.
| Критерий | Европейские бренды (Германия, Франция) | Китайские лидеры (на примере Хуашэн) |
|---|---|---|
| Цена | Высокая (базируется на бренде и налогах) | На 40-60% ниже при сопоставимых ТТХ |
| Срок изготовления | 8-12 недель | 3-5 недель (серия), 2 недели (сток) |
| Гибкость R&D | Низкая (работа по строгим стандартам) | Высокая (готовность к кастомизации) |
| Качество покрытий | Эталонное | Соответствует международным стандартам (ISO) |
| Поддержка | Через дистрибьюторов | Прямая инженерная поддержка завода |
Для российских производственных предприятий сотрудничество с прямым производителем из Китая, таким как Янчжоу Хуашэн, становится стратегическим преимуществом. Это позволяет снизить себестоимость эксплуатационных расходов (OPEX) без потери качества реза и надежности оборудования.
Заключение и рекомендации по закупкам
Выбор лазерного защитного стекла в 2026 году — это баланс между оптической эффективностью, тепловой стойкостью и экономической целесообразностью. Не гонитесь за самым дешевым предложением на рынке, но и не переплачивайте за бренд, если можно получить аналогичные технические характеристики от специализированного завода с прямым контролем качества.
Мы рекомендуем следующий алгоритм действий для главных инженеров и закупщиков:
- Определите реальную мощность лазера и режим работы (CW или импульсный).
- Запросите у поставщика протоколы испытаний LIDT и спектры пропускания именно для вашей длины волны.
- Убедитесь в наличии системы менеджмента качества ISO 9001 и опыта экспортных поставок.
- Рассмотрите возможность заказа тестовой партии у завода с полным циклом производства, такого как Завод оптических приборов Янчжоу Хуашэн, чтобы провести сравнительные испытания на вашем оборудовании.
Помните: стабильность работы лазерного комплекса зависит от самого слабого звена в оптической цепи. Инвестиции в качественную защитную оптику окупаются за счет сокращения простоев и увеличения срока службы внутренних компонентов лазерной головки.
Готовы оптимизировать затраты на расходные материалы без потери качества?
Свяжитесь с нашими техническими специалистами для получения индивидуального расчета и образцов продукции. Мы предоставим полные технические паспорта и поможем подобрать оптимальное покрытие под ваши задачи.
Запросите коммерческое предложение и технический паспорт прямо сейчас.