Лазерная коллиматорная линза для волоконного лазера | Производитель
2026-11-08
- Критические параметры выбора коллиматора для волоконного лазера
- Конструктивные особенности и риски юстировки
- Сравнительный анализ: Сферические vs Асферические линзы
- Производственные стандарты и контроль качества
- Частые ошибки при эксплуатации и обслуживании
- Почему стоит рассмотреть прямые поставки от производителя
Критические параметры выбора коллиматора для волоконного лазера
Главное за 30 секунд
- Точность фокусировки определяет КПД: Отклонение от соосности более 0.05 мм приводит к потере до 18% мощности и риску повреждения торца волокна.
- Порог лазерного повреждения (LIDT): Для промышленных мощностей свыше 2 кВт обязательны линзы с просветляющим покрытием, выдерживающим плотность энергии >10 Дж/см².
- Производственный контроль ISO 9001: Стабильность параметров в серии обеспечивается только при наличии автоматизированных интерферометров и климатических камер на этапе сборки.
В промышленной лазерной обработке качество реза или сварки начинается не с ЧПУ-станка, а с оптики, формирующей луч. Лазерная коллиматорная линза для волоконного лазера выполняет функцию первичного преобразователя: она превращает расходящийся пучок света, выходящий из торца оптического волокна, в параллельный (коллимированный) луч. Ошибка на этом этапе необратима — никакая последующая фокусирующая оптика не компенсирует аберрации, внесенные некачественным коллиматором.
Как производитель с двадцатилетним опытом, мы наблюдаем тенденцию: инженеры часто экономят на коллимационном блоке, уделяя внимание лишь финальной фокусирующей линзе. Это фундаментальная ошибка. Если волновой фронт искажен на выходе из коллиматора, пятно фокусировки будет иметь неправильную геометрию (эллипс вместо круга), что приведет к неравномерному прогреву материала и браку.
Выбор компонента должен базироваться на трех столпах: материале подложки, качестве антибликового покрытия (AR-покрытия) и механической точности юстировки корпуса. Рассмотрим каждый аспект детально, опираясь на физические ограничения и производственные реалии.
Материал оптики: Кварц против обычного стекла
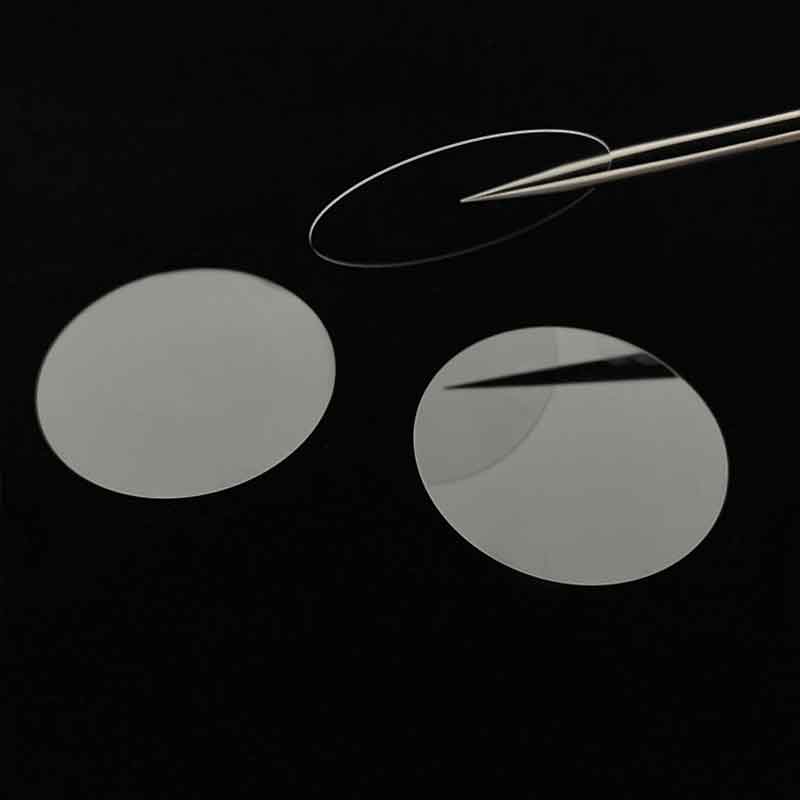
Для волоконных лазеров, работающих в диапазоне 1064–1080 нм, критически важно использовать материалы с низким коэффициентом поглощения. Обычное оптическое стекло (например, марки BK7) может использоваться для маломощных систем (до 500 Вт), но для мощностей 1–6 кВт и выше стандартом де-факто является плавленый кварц (Fused Silica).
Почему? Коэффициент теплового расширения кварца ничтожно мал. При прохождении высокоэнергетического луча любая линза нагревается. В обычном стекле это вызывает «тепловую линзу» — изменение фокусного расстояния в реальном времени. Оператор станка видит, что рез «уплыл» через 15 минут работы, хотя настройки ЧПУ не менялись. Кварцевая оптика минимизирует этот эффект, обеспечивая стабильность процесса часами.
Инженерная рекомендация: Для систем мощностью свыше 1 кВт требуйте у поставщика сертификат материала, подтверждающий содержание гидроксильных групп (OH-) менее 1 ppm, что снижает собственное поглощение ИК-излучения.
Просветляющие покрытия и порог лазерного повреждения (LIDT)
Поверхность линзы — самое уязвимое место. Даже микроскопическая пыль или дефект нанесения покрытия могут стать центром пробоя. Параметр LIDT (Laser Induced Damage Threshold) указывает максимальную плотность энергии, которую выдерживает покрытие без разрушения.
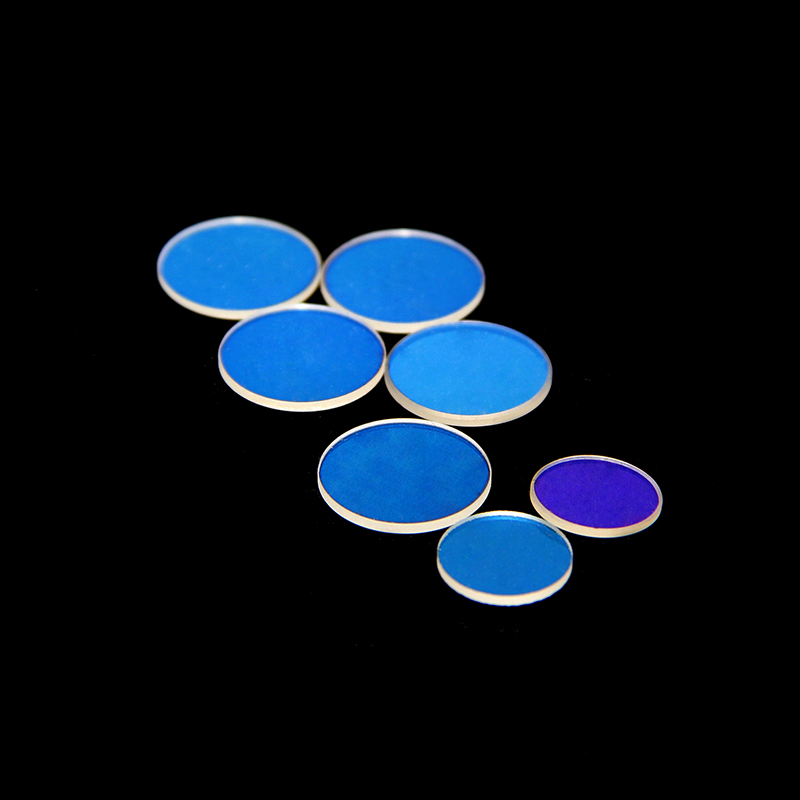
Стандартные коммерческие покрытия имеют порог около 5–7 Дж/см². Для высокоскоростной резки стали или алюминия, где используются короткие импульсы высокой пиковой мощности, этого недостаточно. Мы на производстве Завода оптических приборов Янчжоу Хуашэн применяем технологию ионно-лучевого напыления (IBS), которая позволяет достигать значений LIDT >12 Дж/см² для длин волн 1064 нм. Такое покрытие не только эффективнее пропускает свет (коэффициент пропускания T > 99.8%), но и обладает высокой механической прочностью, что облегчает очистку оптики операторами.
Конструктивные особенности и риски юстировки
Коллиматор — это не просто линза в оправе. Это прецизионный узел, где расстояние от торца волокна до задней поверхности линзы должно быть выверено с точностью до микронов. Любое смещение приводит к изменению расходимости луча (divergence angle).
В нашей практике был показательный случай с клиентом из автомобильного сектора. Они использовали дешевые коллиматоры стороннего производства для сварки кузовных деталей. Через три месяца эксплуатации произошло катастрофическое снижение глубины провара. Диагностика выявила микросмещение линзы внутри оправы из-за вибраций станка и термического расширения клея, использованного при сборке. Простой линии составил 41.5 часа, а убытки превысили стоимость партии качественной оптики в 20 раз.
Чтобы избежать подобных сценариев, современные промышленные коллиматоры должны иметь:
- Металлический корпус с активным охлаждением: Алюминиевый или латунный корпус, интегрированный в систему водяного охлаждения головки, отводит тепло от оправы линзы.
- Механическую фиксацию без клея: Использование резьбовых соединений или цанговых зажимов исключает деградацию клеевого шва при термоциклировании.
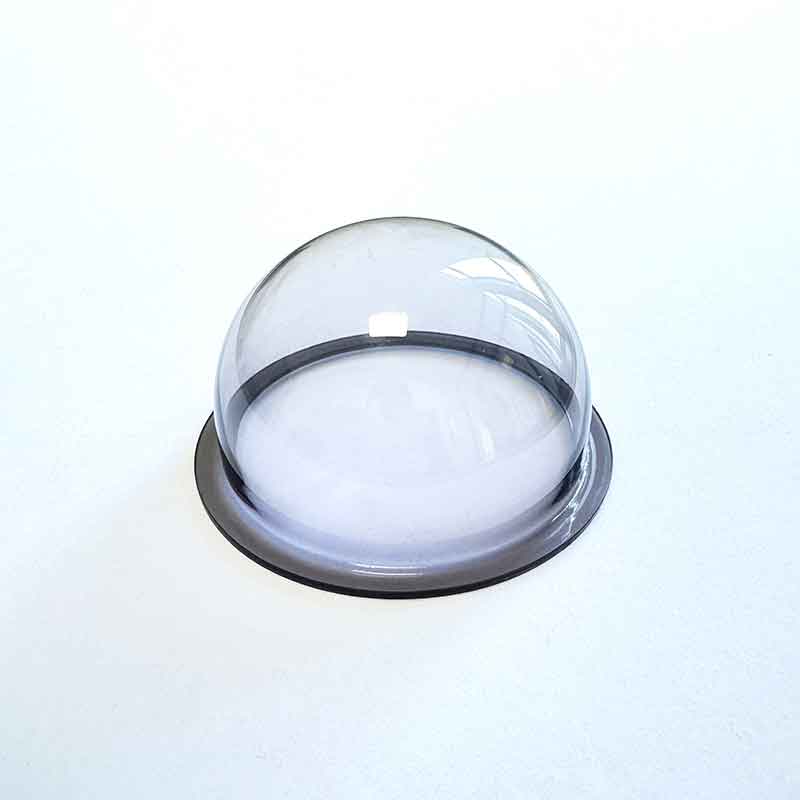
- Защитное стекло (Cover Glass): Сменная пластина перед коллиматором принимает на себя основное загрязнение (испарения металла, брызги расплава), защищая дорогую асферическую или сферическую линзу.
При заказе обратите внимание на тип крепления волокна. Стандарт FC/APC или QBH должен соответствовать вашему источнику излучения. Несоответствие разъема приведет к невозможности установки или повреждению торца волокна при попытке форсированного монтажа.
Сравнительный анализ: Сферические vs Асферические линзы
Выбор профиля поверхности линзы зависит от требуемого качества пучка (M²) и бюджета проекта. Ниже приведена таблица, помогающая сделать осознанный выбор.
| Параметр | Сферическая линза | Асферическая линза |
|---|---|---|
| Коррекция аберраций | Наличие сферической аберрации, особенно на краях апертуры. | Идеальная коррекция. Лучи собираются в одну точку без искажений. |
| Качество пучка (M²) | Ухудшает M² источника на 10–15%. | Сохраняет исходное M² волокна практически без изменений. |
| Стоимость производства | Низкая. Подходит для массового сегмента. | Высокая. Требует прецизионной алмазной проточки или прессования. |
| Применение | Гравировка, маркировка, резка тонких листов (< 2 мм). | Глубокая сварка, резка толстых металлов (> 10 мм), микрообработка. |
| Чувствительность к юстировке | Средняя. Допускает небольшие ошибки позиционирования. | Высокая. Требует прецизионной центровки (< 5 мкм). |
Для задач, где требуется высокая яркость пятна (например, сварка меди или алюминия, обладающих высокой отражающей способностью), использование асферической коллиматорной линзы окупается за счет увеличения скорости процесса. Экономия на оптике здесь ведет к необходимости использования более мощного (и дорогого) лазерного источника для достижения того же результата.
Производственные стандарты и контроль качества
Рынок наводнен предложениями «no-name» оптики, где параметры заявлены на бумаге, но не подтверждены измерениями. В B2B-секторе доверие строится на прозрачности процессов. Наш завод, расположенный в провинции Цзянсу, реализует полный цикл производства: от загрузки кварцевой заготовки до финальной упаковки в чистых помещениях класса 1000.
Ключевым этапом является интерферометрический контроль волнового фронта. Каждая линза проверяется на соответствие заявленной форме поверхности. Отклонение (PV value) не должно превышать λ/10 для стандартных задач и λ/20 для прецизионной оптики. Кроме того, мы проводим тесты на адгезию покрытия по стандарту MIL-C-48497A, используя клейкую ленту и растворители, чтобы гарантировать, что покрытие не отслоится при первой же чистке спиртом.
Системы ERP и OA, внедренные на предприятии, позволяют отслеживать историю каждой детали. Если через год эксплуатации у клиента возникнет вопрос по конкретной партии, мы можем поднять данные о параметрах шлифовки и напыления именно для этой линзы. Такая трассируемость является требованием крупных интеграторов лазерного оборудования в Европе и России.
Логистика и таможенное оформление
Оптика — хрупкий груз. Мы используем многослойную упаковку с амортизирующими материалами и вакуумной защитой от влаги. Каждый блок комплектуется индивидуальным паспортом, содержащим результаты измерений фокусного расстояния, коэффициента пропускания и диаметра пучка. Это ускоряет входной контроль на стороне заказчика и упрощает сертификацию конечного оборудования по нормам ТР ТС или CE.
Сроки изготовления стандартных позиций составляют 10–14 рабочих дней. Для нестандартных решений (специфические фокусные расстояния, уникальные диаметры апертуры) срок увеличивается до 25–30 дней из-за необходимости изготовления специальной оснастки для полировки.
Частые ошибки при эксплуатации и обслуживании
Даже самая совершенная оптика выйдет из строя при неправильном обращении. Ниже приведены две самые распространенные причины преждевременной замены коллиматоров.
- Загрязнение торца волокна перед установкой.
Перед вставкой волокна в коллиматор необходимо обязательно проверить торец под микроскопом. Одна пылинка размером 5 мкм в центре ядра волокна при мощности 2 кВт мгновенно выгорит, создав кратер на торце и повредив заднюю поверхность линзы. Важно: Используйте безворсовые салфетки и чистый изопропиловый спирт.
- Неправильная затяжка фиксирующих элементов.
Чрезмерное усилие при затяжке винтов оправы может вызвать механическое напряжение в стекле (двойное лучепреломление), что исказит поляризацию луча. Это критично для технологий, чувствительных к поляризации. Используйте динамометрический ключ с усилием, рекомендованным производителем (обычно 0.5–0.8 Н·м).
Почему стоит рассмотреть прямые поставки от производителя
Работа напрямую с заводом, таким как Yangzhou Huasheng, исключает наценки посредников и дает доступ к инженерной поддержке на этапе проектирования. Мы не просто продаем «стекло», мы предлагаем оптические решения под ключ. Наши специалисты помогут рассчитать необходимую апертуру линзы исходя из числовой апертуры (NA) вашего волокна, чтобы избежать обрезки краев луча (vignetting), которое снижает мощность и создает паразитные засветки.
Мы понимаем специфику российского и международного рынков: важность соблюдения сроков, необходимость предоставления полной технической документации на русском языке и гибкость в условиях оплаты для постоянных партнеров. Наличие собственных патентов в области оптического дизайна позволяет нам модифицировать стандартные конструкции под специфические задачи клиентов, будь то медицинская косметология или тяжелая промышленность.
Инвестиция в качественную коллиматорную оптику — это страховка вашего основного лазерного источника и гарантия стабильного качества продукции. Не позволяйте экономии на компонентах ставить под угрозу репутацию вашего оборудования.
Готовы обсудить технические требования вашего проекта? Наши инженеры готовы провести бесплатный аудит вашей текущей оптической схемы и предложить оптимизированное решение.
Запросите коммерческое предложение и технический паспорт на интересующие вас модели, указав тип волокна (QBH/FC), мощность лазера и требуемое фокусное расстояние коллимации. Мы обеспечим оперативный расчет и консультацию в течение 24 часов.