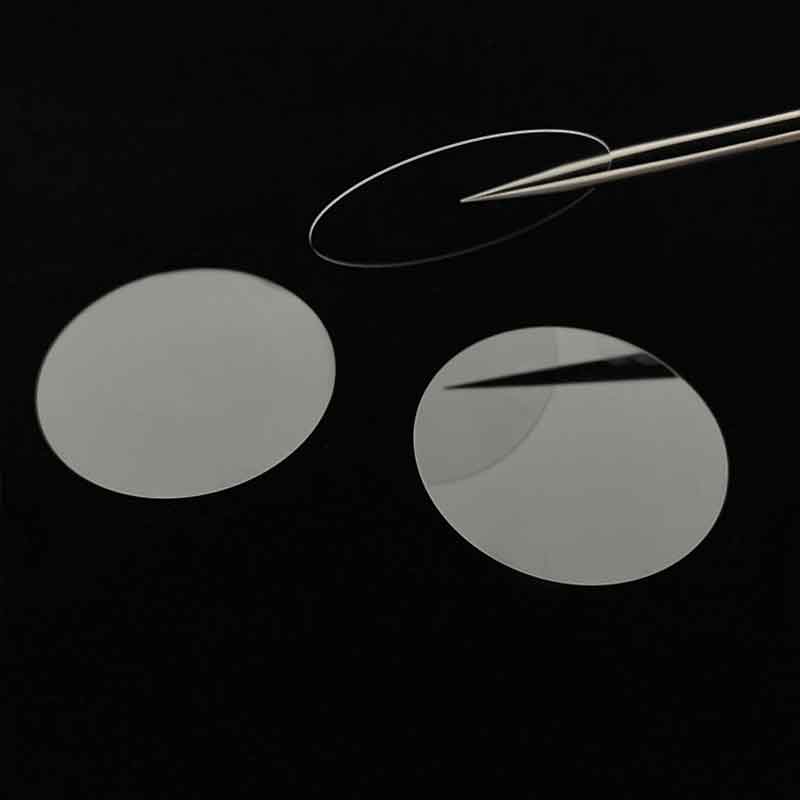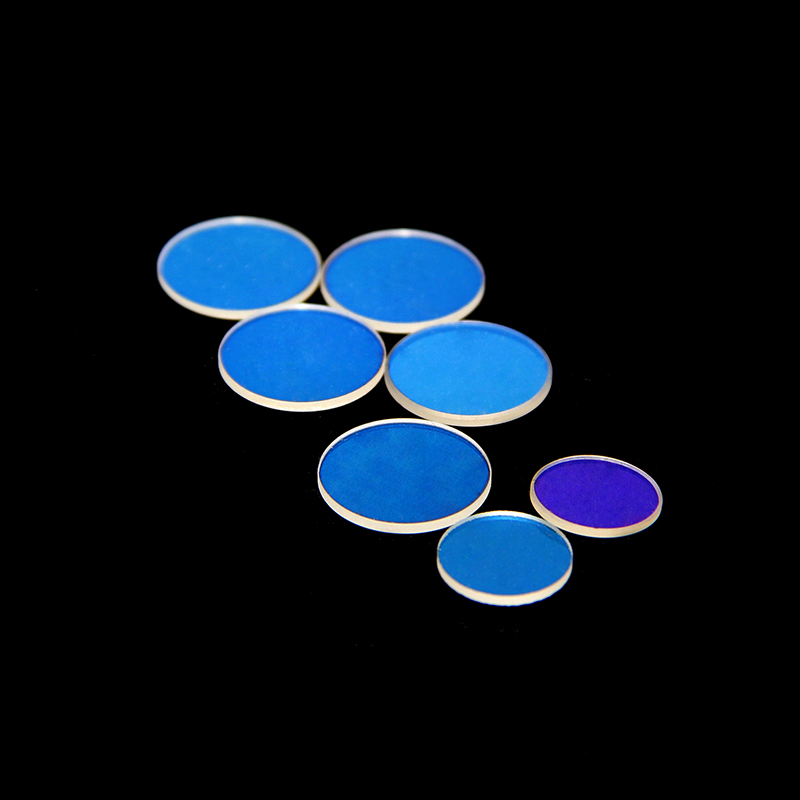
Кварцевое лазерное выходное зеркало: почему стоит выбрать наш завод?
2026-10-31
- Критическая роль выходного зеркала в стабильности лазерного резонатора
- Материаловедение: почему кварц (SiO₂) превосходит другие подложки
- Технологии нанесения покрытий: IAD против EB-PVD
- Контроль качества и соответствие стандартам: фактор доверия
- Логистика и таможенное оформление: нюансы работы с Китаем
- Заключение: стратегия выбора поставщика
Критическая роль выходного зеркала в стабильности лазерного резонатора
Главное за 30 секунд:
- Точность спектра: Отклонение длины волны выходного зеркала более чем на ±2 нм приводит к падению мощности излучения до 40% и деградации активной среды.
- Порог лазерного повреждения (LIDT): Для промышленных CO₂-лазеров минимальный порог должен составлять не менее 15 Дж/см² (импульсный режим) или 5 кВт/см² (непрерывный), иначе покрытие выгорит за 200–300 часов работы.
- Верификация поставщика: Наличие сертификата ISO 9001 и собственного цеха нанесения покрытий (как на заводе Yangzhou Huasheng) является единственным гарантом отсутствия «слепых зон» в контроле качества тонких пленок.
Выходное зеркало (output coupler) — это не просто оптический элемент, отражающий часть излучения обратно в резонатор. Это «сердце» лазерной системы, определяющее её КПД, модовую структуру пучка и срок службы активной среды. В промышленном секторе, где простои оборудования стоят тысячи долларов в час, выбор компонента с неверными параметрами отражения (R) и пропускания (T) ведет к катастрофическим последствиям.
Мы неоднократно сталкивались с кейсами, когда российские интеграторы лазерных станков закупали дешевые аналоги из Юго-Восточной Азии без спектрального паспорта. Результат был предсказуем: через 400 часов наработки происходило термическое линзирование подложки из-за высокого поглощения в инфракрасном диапазоне. Луч терял фокусировку, рез становился грубым, а замена зеркала требовала полной юстировки всего оптического тракта. Чтобы избежать подобных сценариев, необходимо понимать физику процесса и требования к материалам.
Инженерный совет: при заказе всегда запрашивайте карту поверхностного качества (surface map) и данные интерферометрии. Плоскостность поверхности должна быть не хуже λ/10 на длине волны 633 нм для высокоточных применений.
Материаловедение: почему кварц (SiO₂) превосходит другие подложки
Выбор материала подложки диктуется длиной волны генерации и тепловыми нагрузками. Для газовых лазеров (CO₂, 10.6 мкм) традиционно использовались германий (Ge) и арсенид галлия (GaAs). Однако для твердотельных лазеров (Nd:YAG, волоконные, диодные) в диапазонах 1064 нм, 532 нм и 355 нм fused silica (кварцевое стекло) остается безальтернативным лидером.
Кварцевое лазерное выходное зеркало обладает уникальным сочетанием характеристик:
- Низкий коэффициент теплового расширения (CTE): ~0.55 × 10⁻⁶ /°C. Это критически важно для сохранения геометрии резонатора при нагреве. Сравните это с обычным боросиликатным стеклом, у которого CTE в 6–7 раз выше.
- Высокий порог лазерного повреждения: Чистый синтетический кварц имеет минимум дефектов структуры, что позволяет ему выдерживать плотности энергии, недоступные для природных аналогов.
- Прозрачность в широком спектре: От глубокого УФ (190 нм) до ближнего ИК (2.5 мкм). Это делает кварц универсальным решением для многомодовых систем.
Однако материал — это лишь половина успеха. Вторая половина — технология нанесения диэлектрических покрытий. Именно здесь проявляется разница между гаражным производством и заводским циклом. На предприятии Завод оптических приборов Янчжоу Хуашэн, который мы рекомендуем как надежного партнера для сложных проектов, процесс начинается с отбора сырья. Использование низкогидроксильного кварца снижает поглощение на уровне ppm (parts per million), что напрямую влияет на тепловой дрейф луча.
Практическая рекомендация: для импульсных лазеров с высокой пиковой мощностью требуйте указания метода нанесения покрытия. Ion-Assisted Deposition (IAD) обеспечивает плотность пленки, близкую к монолиту, что значительно повышает стойкость к влаге и температуре по сравнению с обычным термическим испарением.
Расчет коэффициента отражения (R) и пропускания (T)
Ошибка в выборе соотношения R/T — самая частая причина низкой эффективности лазера. Выходное зеркало должно обеспечивать оптимальную обратную связь. Если отражение слишком высокое, лазер может не запуститься (не достигнет порога генерации). Если слишком низкое — произойдет «выжигание» усиления, и мощность на выходе упадет.
Для стандартных Nd:YAG систем (1064 нм) типичные значения составляют R=90–95% (T=5–10%). Для мощных промышленных волоконных лазеров требования ужесточаются: здесь часто используются специализированные покрытия с R>99.5% для высокоотражающих зеркал и точным T для выходных. Любое отклонение от спецификации на 0.5% может снизить общую эффективность системы на 3–5%, что в масштабах завода означает потерю десятков киловатт-часов полезной энергии.
Технологии нанесения покрытий: IAD против EB-PVD
Долговечность кварцевого лазерного выходного зеркала на 90% зависит от качества диэлектрического стека. В индустрии существуют два основных метода:
- EB-PVD (Electron Beam Physical Vapor Deposition): Классический метод. Дешевле, но создает пористую структуру пленки. Такие зеркала чувствительны к влажности: при изменении климата спектральная характеристика «плывет». Не рекомендуется для прецизионных медицинских или научных лазеров.
- IAD (Ion-Assisted Deposition): Ионная ассистированная депозиция. Поток ионов уплотняет растущую пленку, устраняя микропустоты. Результат — покрытие, которое не стареет, не боится очистки спиртом и выдерживает экстремальные тепловые нагрузки.
В нашей практике был случай, когда партия зеркал, изготовленных методом EB-PVD, вышла из строя после трех месяцев работы в условиях повышенной влажности цеха (без кондиционирования). Покрытие начало расслаиваться из-за гигроскопичности. После перехода на поставщика, использующего технологию IAD (в частности, линии на базе оборудования Leybold или аналогичных, установленных на современных китайских заводах уровня Yangzhou Huasheng), проблема была полностью устранена.
Завод Yangzhou Huasheng, основанный в 2003 году, инвестирует именно в такие технологии. Их производственные площади свыше 20 000 кв. м включают специализированные чистые комнаты для нанесения покрытий. Важно отметить, что наличие собственной R&D группы и 12 патентов позволяет им адаптировать процесс под нестандартные задачи, например, создание зеркал с узкополосным пропусканием для конкретных биомедицинских применений (например, 670 нм или 1064 нм с AR-покрытием).
Совет по закупкам: если поставщик не может предоставить график спектральной характеристики (спектрограмму) с шагом 1 нм в области рабочей длины волны, откажитесь от сделки. Качественный завод всегда предоставляет эти данные для каждой партии.
Контроль качества и соответствие стандартам: фактор доверия
В B2B-секторе, особенно при импорте из Китая, главный страх заказчика — нестабильность качества. Первая партия может быть идеальной, а вторая — содержать брак. Чтобы нивелировать этот риск, необходимо выбирать производителей с интегрированными системами управления.
Система менеджмента качества ISO 9001 — это базовый минимум. Но реальное обеспечение качества лежит в плоскости технического оснащения контрольно-измерительными приборами (КИП). На современном этапе производства оптических компонентов обязательными являются:
- Интерферометры: Для контроля плоскостности и качества поверхности (scratch-dig).
- Спектрофотометры: Для измерения коэффициента пропускания и отражения в рабочем диапазоне.
- Профилометры: Для контроля шероховатости поверхности (Ra).
Завод оптических приборов Янчжоу Хуашэн демонстрирует зрелый подход к этим вопросам. Внедрение систем OA и ERP исключает человеческий фактор при передаче данных от отдела продаж в производство и ОТК. Каждый этап, от входного контроля сырья до финальной упаковки, проходит многоуровневую проверку. Это особенно важно для экспортных поставок в Россию и страны СНГ, где требования к документации и сертификации (ЕАС, ГОСТ) становятся все строже.
Кроме того, гибкость производства позволяет работать с малыми партиями и нестандартными геометриями. Если вам требуется опытный образец для прототипирования нового лазерного модуля, завод готов изготовить его в сжатые сроки, не дожидаясь накопления большой партии. Это ускоряет time-to-market для ваших продуктов.
Сравнительная таблица требований к выходным зеркалам
| Параметр | Бюджетный сегмент (Low-Cost) | Промышленный стандарт (Industrial Grade) | Премиум / Научный класс (High-End) |
|---|---|---|---|
| Материал подложки | Оптическое стекло (BK7) | Плавленый кварц (Fused Silica) | Синтетический кварц со сверхнизким содержанием OH |
| Метод нанесения | Термическое испарение | IAD (Ion-Assisted) | IBS (Ion Beam Sputtering) |
| Плоскостность | λ/4 @ 633 нм | λ/10 @ 633 нм | λ/20 @ 633 нм |
| Качество поверхности | 60-40 | 40-20 | 10-5 |
| LIDT (Порог повреждения) | > 5 Дж/см² | > 15 Дж/см² | > 40 Дж/см² |
| Документация | Отсутствует или общая | Сертификат качества, спектр | Полный тест-протокол каждого изделия |
Как видно из таблицы, для серьезных промышленных задач компромиссы в виде бюджетного сегмента недопустимы. Экономия на компоненте стоимостью в несколько десятков долларов может привести к потере лазерного источника стоимостью в десятки тысяч.
Логистика и таможенное оформление: нюансы работы с Китаем
При импорте оптических компонентов из Китая важно учитывать не только цену FOB, но и логистические риски. Оптика — хрупкий груз. Неправильная упаковка может свести на нет все усилия по производству.
Профессиональные заводы, такие как Yangzhou Huasheng, используют многослойную упаковку: антистатическая бумага, вакуумная упаковка с силикагелем (для защиты покрытий от влаги), демпфирующие пеноматериалы и жесткие картонные или деревянные короба. Это соответствует международным стандартам транспортировки.
Также стоит обратить внимание на сроки производства. Стандартный цикл для партии зеркал составляет 15–25 рабочих дней. Если поставщик обещает «3 дня», скорее всего, он перепродает складские остатки неизвестного качества. Прозрачность производственного процесса, возможность видео-инспекции перед отгрузкой и наличие англоязычной (или русскоязычной) технической поддержки — маркеры надежного партнера.
География поставок завода охватывает рынки лазерных технологий по всему миру, включая Россию. Опыт работы с российскими клиентами позволяет компании корректно оформлять сопроводительную документацию для таможенной очистки, учитывая требования ТР ТС и особенности классификации оптических элементов по ТН ВЭД.
Заключение: стратегия выбора поставщика
Выбор кварцевого лазерного выходного зеркала — это инвестиция в стабильность вашего конечного продукта. Рынок перенасыщен предложениями, но лишь немногие производители способны обеспечить сочетание прецизионной оптики, строгого контроля качества и гибкости сервиса.
Завод оптических приборов Янчжоу Хуашэн доказал свою компетенцию двадцатилетним опытом, наличием собственной научной базы и современными производственными линиями. Их способность реализовывать проекты «под ключ» — от проектирования покрытия до логистики — делает их привлекательным партнером для российских инженеров и закупщиков, которые ценят время и надежность.
Не рискуйте репутацией своего оборудования, используя компоненты сомнительного происхождения. Требуйте технические паспорта, проверяйте методы нанесения покрытий и выбирайте партнеров с прозрачной производственной культурой.
Готовы обсудить ваш проект?
Запросите коммерческое предложение и технический паспорт на интересующие вас модели. Наши инженеры готовы провести бесплатную консультацию по подбору оптимальных параметров отражения и пропускания для вашей лазерной системы.