Как выбрать плоско-вогнутую цилиндрическую линзу для лазера?
2026-10-12
- Физика процесса: зачем нужна именно цилиндрическая оптика?
- Критические параметры выбора: от допуска до качества поверхности
- Распространенные ошибки при интеграции цилиндрических линз
- Производственные возможности и контроль качества: почему важен полный цикл
- Чек-лист для заказа: как сформулировать ТЗ поставщику
- Заключение: инвестиция в надежность, а не в цену
Выбор плоско-вогнутой цилиндрической линзы для лазерной системы — это не просто покупка оптического компонента, а критический этап проектирования, определяющий эффективность всей установки. Ошибка в расчете фокусного расстояния или качестве полировки может привести к деградации пучка, потере мощности и выходу из строя дорогостоящего лазерного диода. В инженерной практике мы часто сталкиваемся с ситуацией, когда стандартные каталожные решения не обеспечивают требуемой точности формирования линии или коррекции астигматизма.
Главное за 30 секунд
- Точность геометрии решает: Отклонение от плоскостности более λ/4 на длине волны лазера приводит к необратимым искажениям волнового фронта и снижению плотности энергии в фокусе.
- Порог лазерного повреждения (LIDT) важнее цены: Для импульсных лазеров ключевым параметром является качество торцевой обработки и чистота поверхности (класс 10-5 по MIL-PRF-13830B), иначе линза выйдет из строя при первых же высоких нагрузках.
- Индивидуальное покрытие под задачу: Стандартные просветляющие покрытия (AR) часто имеют остаточное отражение 0.5–1.0%, что недопустимо для мощных систем. Требуется спецификация R<0.2% на рабочей длине волны.
Физика процесса: зачем нужна именно цилиндрическая оптика?
В отличие от сферических линз, которые фокусируют свет в точку, плоско-вогнутые цилиндрические линзы воздействуют на пучок только в одной оси. Это свойство делает их незаменимыми для трех основных задач в лазерной технике: растяжения пучка (beam expansion) в одном направлении, коррекции астигматизма лазерных диодов и формирования лазерной линии (line generation) для сканирования или выравнивания.
Ключевой параметр здесь — асимметрия. Лазерный диод, являющийся источником излучения в большинстве промышленных и медицинских установок, выдает эллиптический пучок с разной расходимость по осям X и Y. Если использовать обычную сферическую оптику, вы получите размытое пятно. Цилиндрическая линза позволяет «сжать» или «растянуть» пучок строго по одной оси, превращая эллипс в идеальный круг или узкую линию.
Однако, выбор материала и геометрии диктуется длиной волны. Для УФ-лазеров (355 нм) кварц ( fused silica ) обязателен из-за высокого пропускания, тогда как для ИК-диапазона (1064 нм, 10.6 мкм) эффективнее используют германий или ZnSe. Неправильный выбор субстрата приведет к поглощению энергии, тепловому линзированию и разрушению элемента.
Инженерный совет: Всегда проверяйте коэффициент преломления материала на вашей рабочей длине волны. Данные из каталогов для видимого спектра (587.6 нм) не применимы для УФ или дальнего ИК без пересчета.
Критические параметры выбора: от допуска до качества поверхности
При формировании технического задания (ТЗ) для поставщика большинство закупщиков ограничивается указанием фокусного расстояния и диаметра. Это грубая ошибка. Для высокоточных лазерных систем решающее значение имеют допуски, которые напрямую влияют на стоимость и производительность.
1. Качество поверхности и дефектность (Scratch-Dig)
Стандартное коммерческое качество 60-40 подходит для учебных лазеров, но категорически неприемлемо для промышленных резак или медицинской косметологии. Частицы грязи и микротрещины становятся центрами поглощения энергии. При высокой плотности мощности (интенсивности) локальный нагрев в точке дефекта превышает температуру плавления покрытия и субстрата.
Для мощных лазеров требуется качество 10-5 или даже 5-1 по стандарту MIL-PRF-13830B. На производстве Завода оптических приборов Янчжоу Хуашэн контроль этого параметра осуществляется в освещенных боксах с эталонными лампами, что позволяет выявлять дефекты, невидимые при обычном освещении. Наличие таких дефектов снижает порог лазерного повреждения (LIDT) на 30–40%.
2. Точность волнового фронта (Wavefront Error)
Этот параметр характеризует, насколько идеально линза сохраняет форму волны. Измеряется в долях длины волны (λ). Для большинства лазерных применений стандартом является λ/4 при 632.8 нм. Однако для интерферометрии или литографии требуется λ/10.
Плоская сторона линзы должна иметь высокую степень параллельности с оптической осью. Клиновидность (wedge) более 3 угловых минут приведет к смещению луча, что критично в многоэлементных системах. Мы рекомендуем всегда указывать допуск на клиновидность в чертеже, если система чувствительна к юстировке.
3. Просветляющие покрытия (AR Coating)
Каждая непокрытая стеклянная поверхность отражает около 4% света. Для плоско-вогнутой линзы это значит потерю 8% мощности на проход плюс риск паразитных отражений обратно в лазерный резонатор, что может destabilize работу генератора.
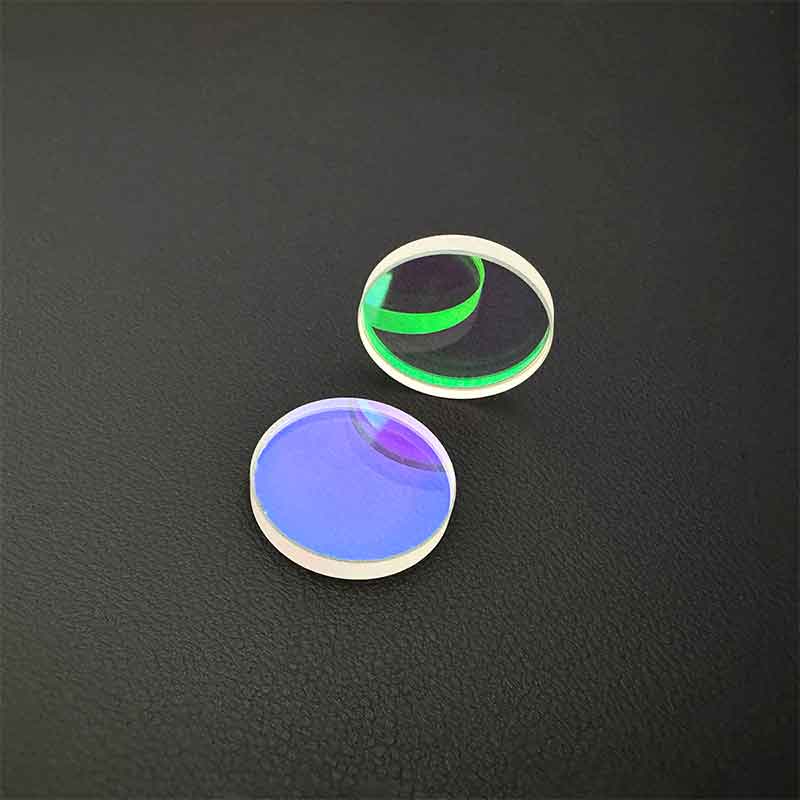
Специализированные покрытия должны обеспечивать отражение R < 0.25% на конкретной длине волны. Важно учитывать угол падения луча. Если луч входит в линзу под углом, спектральные характеристики покрытия смещаются. В нашей практике были случаи, когда стандартное AR-покрытие для нормального падения давало отражение 2% при угле входа 15 градусов, что вызывало перегрев оправы.
| Параметр | Стандартное качество (Commercial) | Высокая точность (Precision/Laser Grade) | Влияние на систему |
|---|---|---|---|
| Дефектность поверхности | 60-40 (MIL-PRF-13830B) | 10-5 или 5-1 | Риск выгорания покрытия при высокой мощности |
| Волновой фронт | λ/2 – λ/4 | λ/10 – λ/20 | Искажение формы пятна, снижение интенсивности |
| Параллельность граней | до 5-10 угл. мин | < 3 угл. мин | Смещение луча, сложность юстировки |
| Отражение (AR) | R < 0.5% (широкий диапазон) | R < 0.2% (узкий диапазон, V-coat) | Потери мощности, обратные отражения в диод |
Распространенные ошибки при интеграции цилиндрических линз
Даже идеально изготовленная линза может не работать, если она неправильно интегрирована в оптическую схему. Ниже приведены два наиболее частых сценария отказа, с которыми сталкиваются инженеры-оптики.
Ошибка №1: Игнорирование толщины линзы в расчетах
Многие конструкторы используют упрощенные формулы тонкой линзы. Однако плоско-вогнутая цилиндрическая линза имеет значительную толщину по краю и в центре. При прохождении луча через толстое стекло возникает хроматическая аберрация и смещение фокуса, особенно в широкополосных источниках.
Реальное последствие: В одном из проектов по модернизации лазерного маркера использование линзы с неверным учетом толщины привело к увеличению ширины маркировочной линии с 20 мкм до 45 мкм. Продукция браковалась. Решение потребовало замены оптики на асферические цилиндрические элементы, что увеличило бюджет, но спасло проект.
Ошибка №2: Неправильная ориентация линзы (Which side faces the beam?)
Для плоско-вогнутой линзы критически важно, какой стороной она обращена к коллимированному пучку. Правило гласит: плоская сторона должна быть обращена к коллимированному (параллельному) пучку, а вогнутая — к фокусирующемуся/расходящемуся.
Если установить линзу наоборот, сферическая аберрация возрастает многократно. Луч не сойдется в расчетном фокусе, а образует сложную каустику с неравномерным распределением энергии. Это особенно критично для систем лазерной эпиляции, где равномерность плотности энергии на коже определяет безопасность процедуры. Несоблюдение этого правила может привести к ожогам пациента из-за локальных пиков интенсивности.
Производственные возможности и контроль качества: почему важен полный цикл
Рынок насыщен предложениями «готовой» оптики, но B2B-заказчик часто сталкивается с проблемой нестабильности партий. Одна партия линз работает отлично, следующая — имеет отклонения по фокусному расстоянию. Причина кроется в отсутствии вертикально интегрированного производства.
Как пример надежного подхода можно рассмотреть практику Завода оптических приборов Янчжоу Хуашэн. Предприятие, основанное в 2003 году, реализует принцип «оптических решений под ключ». Это означает, что шлифовка, полировка, нанесение покрытий и контроль выполняются на одной площадке в промышленном парке Фансян (Янчжоу, Китай). Такая интеграция исключает логистические риски и потери качества при передаче между подрядчиками.
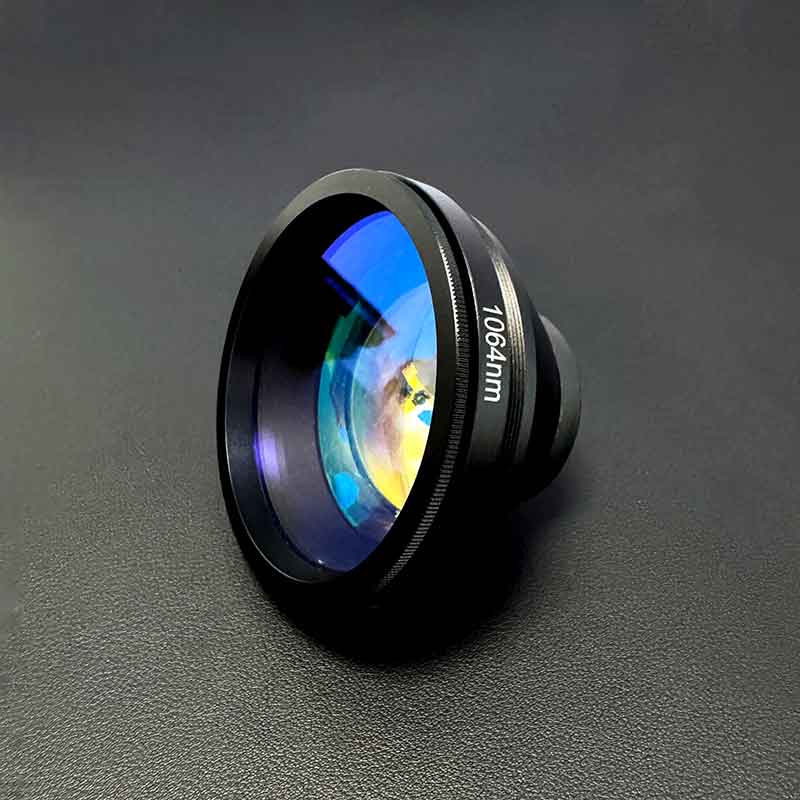
Особое внимание на заводе уделяется контролю на каждом этапе. Система менеджмента качества ISO 9001 и использование интегрированных систем OA и ERP позволяют отслеживать историю каждой линзы. Например, при производстве линз для лазерной сварки аккумуляторов, где требуется высокая лучевая стойкость, каждая единица продукции проходит проверку на автоколлиматорах и интерферометрах. Наличие собственной исследовательской группы и 12 патентов в области оптического дизайна позволяет заводу решать нестандартные задачи, такие как изготовление линз со сложными геометриями или специальными спектральными фильтрами (например, для длин волн 670 нм или 1064 нм с индивидуальными AR-покрытиями).
Для заказчика это означает не просто покупку «стекла», а получение гарантированного функционального узла. Возможность изготовления малых партий и прототипов без привлечения сторонних посредников сокращает время выхода на рынок (Time-to-Market) с нескольких месяцев до 3-5 недель.
Чек-лист для заказа: как сформулировать ТЗ поставщику
Чтобы получить коммерческое предложение, максимально близкое к вашим реальным потребностям, и избежать скрытых затрат на доработку, включите в запрос следующие данные:
- Длина волны (λ): Укажите точную длину волны (например, 1064 нм ± 5 нм). Если лазер многомодовый, укажите спектральный диапазон.
- Геометрия пучка: Диаметр входного пучка и требуемая форма на выходе (линия, круг, эллипс). Укажите требуемую длину линии и расстояние до объекта.
- Материал подложки: Кварц (Fused Silica) для УФ/видимого диапазона, BK7 для видимого/ближнего ИК, Германий/ZnSe для среднего ИК. Если не уверены, запросите рекомендацию инженера.
- Порог лазерного повреждения (LIDT): Укажите максимальную плотность мощности (Вт/см² для непрерывных лазеров или Дж/см² для импульсных). Это определит тип покрытия и качество полировки.
- Механические допуски: Диаметр, толщина, допуск на фаски. Требуется ли оправа? Если да, укажите материал оправы (алюминий, сталь) и тип крепления.
- Сертификация: Требуются ли документы соответствия ГОСТ, ТР ТС или CE для таможенной очистки и ввода в эксплуатацию на вашем предприятии?
Важно: Не стесняйтесь присылать существующие чертежи или фото текущей оптической схемы. Специалисты завода проводят предпродажную техническую экспертизу бесплатно, что помогает выявить ошибки проектирования еще до начала производства.
Заключение: инвестиция в надежность, а не в цену
Выбор плоско-вогнутой цилиндрической линзы для лазера — это баланс между оптическими характеристиками, механической прочностью и стоимостью владения. Дешевая оптика может сэкономить 15–20% бюджета на закупке, но увеличить расходы на обслуживание, замену лазерных источников и простой оборудования на 200%.
Сотрудничество с проверенным производителем, таким как Завод оптических приборов Янчжоу Хуашэн, обеспечивает стабильность параметров от партии к партии благодаря строгому контролю ISO 9001 и собственному циклу полного производства. Гибкость в изготовлении нестандартных покрытий (AR755, AR1064) и возможность работы с малыми сериями делают такое партнерство выгодным как для крупных промышленных интеграторов, так и для разработчиков медицинского оборудования.
Не рискуйте эффективностью вашего лазерного комплекса. Получите профессиональную консультацию и расчет стоимости изготовления оптики по вашим спецификациям уже сегодня.