Защитное стекло для лазерной резки: топ решений для безопасности
2026-10-21
- Критерии выбора: от оптической плотности к механической стойкости
- ТОП-решений для различных типов лазеров: сравнительный анализ
- Инженерные ошибки и реальные кейсы из практики
- Технологии покрытий: AR, AF и их влияние на безопасность
- Логистика, сертификация и выбор поставщика
- Чек-лист перед заказом: как избежать ошибок
Критерии выбора: от оптической плотности к механической стойкости
Главное за 30 секунд:
- Безопасность прежде всего: Защитное стекло должно иметь оптическую плотность (OD) не менее 5+ для конкретной длины волны лазера, что снижает интенсивность излучения в 100 000 раз.
- Материал имеет значение: Для CO2-лазеров (10.6 мкм) используется ZnSe или GaAs с антибликовым покрытием, для волоконных (1.06 мкм) — специализированные полимерные композиты или легированное стекло.
- Экономика владения: Дешевое стекло без правильного охлаждения деградирует за 40–60 часов работы, тогда как решения с термостабилизацией от проверенных OEM-производителей служат свыше 2000 часов.
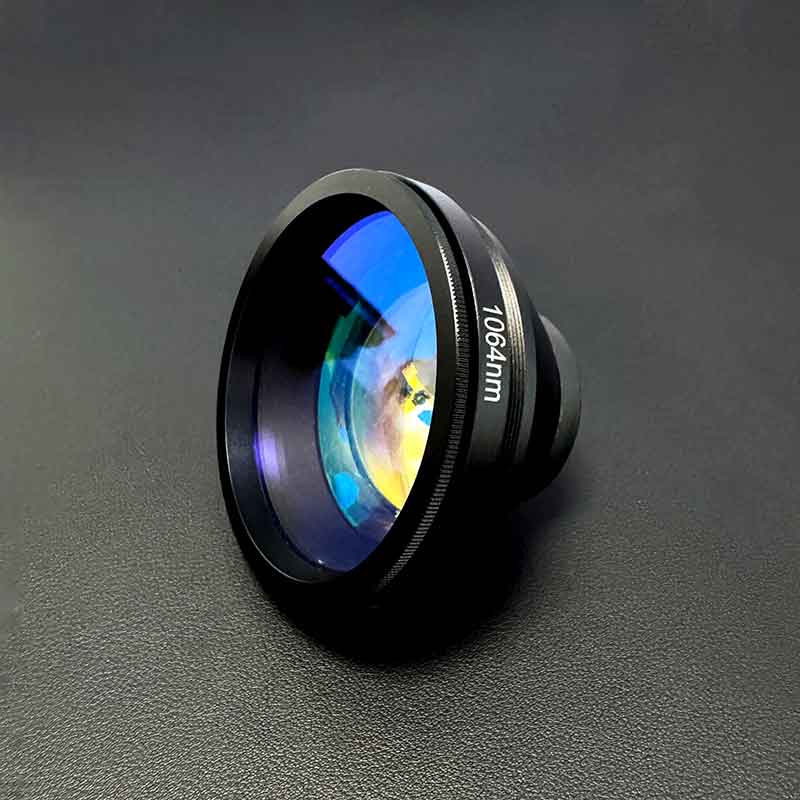
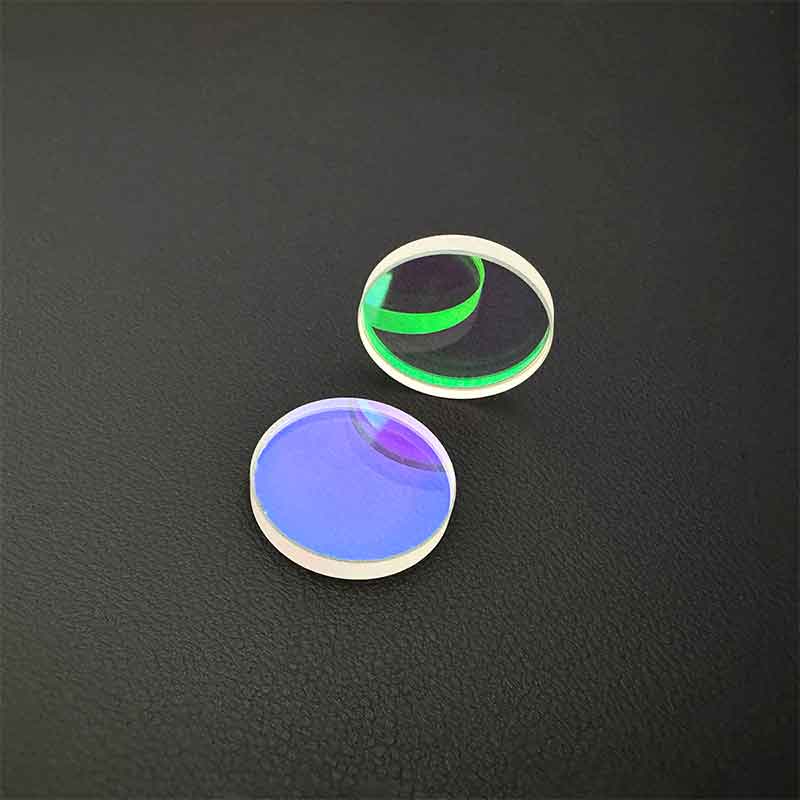
В промышленной лазерной резке и сварке защитное окно (protective window) часто воспринимается расходным материалом, который меняют «по факту пробоя». Такой подход является фундаментальной ошибкой, ведущей к простоям оборудования и риску повреждения дорогостоящей фокусирующей оптики. Защитное стекло — это первый рубеж обороны лазерной головки. Его задача не просто блокировать обратное отражение, но и обеспечивать стабильную пропускную способность луча при экстремальных тепловых нагрузках.
При выборе решения инженер должен балансировать между тремя параметрами: спектральной селективностью, порогом лазерного повреждения (LIDT) и устойчивостью к загрязнению аэрозолем. В нашей практике мы неоднократно сталкивались с ситуациями, когда экономия 15–20% на стоимости стекла приводила к увеличению частоты замен в 3 раза. Это связано с тем, что дешевые аналоги часто имеют неоднородную структуру, что вызывает локальный перегрев и термическую линзу, искажающую фокусное пятно.
Рекомендация инженера: никогда не выбирайте стекло только по диаметру и толщине. Всегда запрашивайте график пропускания (transmission curve) и сертификат соответствия OD (Optical Density) для вашей конкретной длины волны.
Почему стандартное закаленное стекло не подходит для лазеров
Многие начинающие операторы пытаются использовать обычное боросиликатное или закаленное стекло, доступное в строительных магазинах. Это критическая ошибка. Обычное стекло непрозрачно для инфракрасного излучения CO2-лазеров (длина волны 10.6 мкм) и сильно поглощает излучение волоконных лазеров (1.06–1.08 мкм). Поглощенная энергия превращается в тепло. Поскольку теплопроводность обычного стекла низкая, возникает температурный градиент, ведущий к растрескиванию.
Более того, отсутствие специализированных просветляющих покрытий (AR-coating) приводит к отражению до 4% энергии на каждой поверхности. В мощных системах (от 2 кВт) это отражение возвращается в лазерный источник, потенциально выводя из строя диоды или модули. Специализированные оптические компоненты, такие как те, что производит Завод оптических приборов Янчжоу Хуашэн, используют многослойные диэлектрические покрытия, снижающие отражение до 0.2% и ниже, что критично для сохранения КПД системы.
ТОП-решений для различных типов лазеров: сравнительный анализ
Рынок предлагает множество материалов, но лишь несколько из них соответствуют строгим требованиям промышленной резки. Ниже приведен анализ наиболее эффективных решений, разделенных по типу лазерного источника. Этот список основан на нашем опыте поставок для предприятий автомобильной и металлообрабатывающей отраслей.
1. Цинк-селенид (ZnSe) для CO2-лазеров
ZnSe остается золотым стандартом для газовых лазеров. Этот материал обладает исключительным пропусканием в диапазоне 0.6–20 мкм. Ключевое преимущество — низкое поглощение на длине волны 10.6 мкм (менее 0.0005 см⁻¹).
- Преимущества: Высокий порог лазерного повреждения, отличная химическая стойкость к большинству растворителей.
- Недостатки: Хрупкость, высокая стоимость, токсичность паров при испарении (требует осторожности при утилизации).
- Применение: Лазерная резка акрила, дерева, тканей, а также некоторых металлов с покрытием.
- Технический нюанс: Обязательно наличие двустороннего AR-покрытия. Без него эффективность падает на 8–10%.
2. Сапфир (Sapphire) и кварц (Fused Silica) для волоконных лазеров
Для твердотельных и волоконных лазеров (1.06 мкм) сапфир и плавленый кварц являются предпочтительными материалами благодаря их высокой теплопроводности и механической прочности.
- Преимущества: Сапфир имеет твердость 9 по Моосу, что делает его практически неуязвимым для механических царапин и абразивной пыли. Кварц дешевле и легче, обладая отличным пропусканием в УФ и ИК диапазонах.
- Недостатки: Сапфир дорог в обработке. Кварц может подвергаться солнечному потемнению (solarization) при длительном воздействии УФ-компоненты излучения.
- Применение: Резка стали, алюминия, меди; гибридная лазерная сварка.
3. Специализированные полимерные композиты (PMMA/PC с добавками)
Современные инженерные пластики с нанодобавками становятся популярными для бюджетных сегментов и систем низкой мощности (до 500 Вт). Они не бьются, как стекло, и стоят значительно дешевле.
- Преимущества: Ударопрочность, низкая цена, легкий вес.
- Недостатки: Низкий порог термической деформации. При мощности свыше 1 кВт быстро мутнеют из-за термической деградации полимера.
- Применение: Гравировальные станки, маркировка, учебные лаборатории.
| Параметр | ZnSe (CO2) | Сапфир (Fiber) | Кварц (Fiber/UV) | Полимер (Low Power) |
|---|---|---|---|---|
| Длина волны | 10.6 мкм (идеально) | 0.15–5.5 мкм | 0.2–2.5 мкм | Зависит от добавки |
| Теплопроводность | 18 Вт/(м·К) | 35 Вт/(м·К) | 1.4 Вт/(м·К) | 0.2 Вт/(м·К) |
| Порог повреждения (J/cm²) | Высокий | Очень высокий | Средний | Низкий |
| Стоимость | Высокая | Очень высокая | Средняя | Низкая |
| Срок службы (часы) | 1000–2000+ | 3000+ | 800–1500 | 50–200 |
Выбор материала должен базироваться не только на цене, но и на общей стоимости владения (TCO). Например, использование сапфира в высокоскоростных линиях резки нержавеющей стали оправдано тем, что он реже требует очистки и замены, минимизируя время простоя станка.
Инженерные ошибки и реальные кейсы из практики
Теория часто расходится с практикой. Даже самое качественное стекло можно вывести из строя за считанные минуты неправильной эксплуатацией. Рассмотрим реальный случай из производственной практики, который иллюстрирует важность комплексного подхода.
Кейс: Термический шок и разрушение оптики при резке алюминия
Один из наших клиентов, производитель компонентов для HVAC-систем, столкнулся с проблемой массового выхода из строя защитных стекол на станках мощностью 4 кВт. Стекла трескались радиально через 2–3 часа работы. Первоначально они обвиняли поставщика оптики в низком качестве материала.
Наша техническая группа провела аудит процесса. Выяснилось, что проблема заключалась не в самом стекле, а в системе воздушной защиты (air assist). Сопло было установлено неверно, и поток воздуха не создавал достаточного избыточного давления, чтобы предотвратить оседание алюминиевой пыли на поверхности стекла. Алюминий обладает высоким коэффициентом отражения. Частицы металла на стекле начинали поглощать лазерное излучение, локально нагреваясь до тысяч градусов. Это создавало точечные напряжения, которые разрушали структуру стекла.
Решение: Мы рекомендовали заменить стандартные стекла на компоненты с усиленным антиадгезионным покрытием, разработанные в лабораториях Завода оптических приборов Янчжоу Хуашэн. Кроме того, была отрегулирована геометрия сопла и увеличено давление воздуха. Результат: срок службы стекла увеличился с 3 часов до 120 часов непрерывной работы. Этот случай подчеркивает: защитное стекло работает в связке с газодинамикой процесса.
Частая ошибка: Игнорирование чистоты кромок
Еще одна распространенная проблема — сколы на кромках стекла при монтаже. Микротрещины на краю являются концентраторами напряжения. При нагреве лазерным лучом (даже если луч не попадает прямо на край, тепловое расширение распространяется по всему диску) трещина расширяется, и стекло лопается. Важно использовать оправы с мягкими уплотнительными кольцами (O-rings) и избегать перетяжки крепежных винтов. Момент затяжки должен контролироваться динамометрическим ключом согласно спецификации производителя.
Технологии покрытий: AR, AF и их влияние на безопасность
Голое оптическое стекло — это уязвимый элемент. Современные решения обязательно включают функциональные покрытия. Понимание их роли поможет вам сделать правильный выбор при закупке.
AR-покрытие (Anti-Reflective / Просветляющее)
Как упоминалось ранее, AR-покрытие снижает отражение Френеля. Для лазерной резки критично, чтобы покрытие было рассчитано именно на рабочую длину волны и угол падения луча (обычно 0 градусов, но в некоторых головках луч может иметь небольшое отклонение). Качественное AR-покрытие повышает пропускание с 92% до 99.5%. Эта разница в 7.5% для лазера мощностью 6 кВт означает экономию 450 Вт энергии, которая иначе рассеивалась бы в виде тепла в самом стекле и оптике головы.
AF-покрытие (Anti-Fouling / Антиадгезионное)
Это гидрофобное и олеофобное покрытие, которое предотвращает прилипание масляных аэрозолей и металлической пыли. Оно не увеличивает пропускание, но значительно облегчает очистку. Вместо использования агрессивных химических растворителей, которые могут повредить AR-слой, оператор может просто протереть стекло мягкой безворсовой салфеткой. Наличие AF-покрытия продлевает жизнь AR-слоя, так как снижает частоту механических контактов при чистке.
Важно отметить, что нанесение таких покрытий требует вакуумных камер и прецизионного контроля толщины слоев. Завод Янчжоу Хуашэн использует собственные разработки в области тонкопленочных технологий, что позволяет наносить комбинированные покрытия (AR+AF) с высокой адгезией, выдерживающие термические циклы нагрева и охлаждения.
Логистика, сертификация и выбор поставщика
При импорте промышленных оптических компонентов в Россию и страны ЕАЭС необходимо учитывать не только технические характеристики, но и нормативные требования. Надежный поставщик должен предоставлять полный пакет документов.
Сертификация и стандарты
Защитные стекла для промышленных лазеров часто подпадают под требования технических регламентов ТР ТС 010/2011 «О безопасности машин и оборудования» и ТР ТС 004/2011 «О безопасности низковольтного оборудования» (если поставляются в составе узлов). Однако, как отдельный компонент, они чаще сертифицируются по добровольным стандартам качества, таким как ISO 9001. Наличие сертификата ISO 9001 у производителя гарантирует, что каждая партия продукции проходит идентичный контроль качества.
Для российских покупателей важно наличие паспорта изделия на русском языке, где указаны:
- Номинальная длина волны.
- Оптическая плотность (OD).
- Диаметр и толщина с допусками (обычно ±0.1 мм).
- Тип покрытия и его стойкость.
Почему стоит рассматривать прямые поставки от производителя
Рынок насыщен посредниками, которые перепродают продукцию без технической поддержки. Прямое сотрудничество с заводом-изготовителем, таким как Завод оптических приборов Янчжоу Хуашэн, дает ряд стратегических преимуществ:
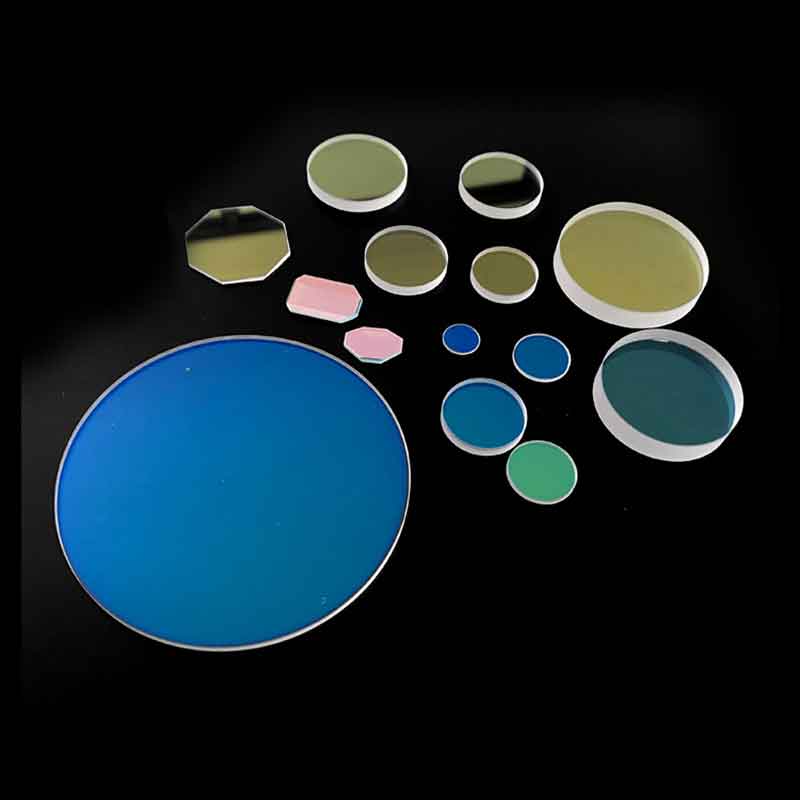
- Гибкость производства: Возможность изготовления нестандартных геометрических форм (овалы, прямоугольники с фасками) под конкретные модели лазерных голов (Precitec, Raytools, Bosch).
- Контроль качества: Собственная лаборатория с интерферометрами и спектрофотометрами позволяет проверять каждую единицу продукции перед отгрузкой. Мы исключаем человеческой фактор благодаря интегрированным системам ERP и OA.
- Цена и сроки: Отсутствие наценки дистрибьюторов снижает стоимость на 20–30%. Прямая логистика из Китая в Россию сейчас отлажена и занимает в среднем 15–25 дней железнодорожным транспортом.
- Техническая поддержка: Наши инженеры помогают подобрать оптимальное решение на этапе проектирования, а не просто продают товар из каталога.
Мы понимаем специфику российского рынка: потребность в надежности, долговечности и соблюдении сроков. Наша производственная база площадью более 20 000 кв. м и штат из 150 специалистов позволяют нам выполнять как крупные серийные заказы, так и срочные прототипы для НИОКР.
Чек-лист перед заказом: как избежать ошибок
Перед тем как отправить запрос поставщику, проверьте следующие пункты. Это сэкономит ваше время и деньги.
- Идентификация лазера: Точно укажите тип лазера (CO2, Fiber, Diode) и его максимальную мощность. Не указывайте «среднюю» мощность, берите пиковую.
- Размеры и крепление: Измерьте внутренний диаметр держателя (holder). Стекло должно сидеть плотно, но без натяга. Учтите толщину уплотнительного кольца.
- Условия эксплуатации: Сообщите, какие материалы вы режете (сталь, алюминий, дерево). Для алюминия и меди требуются стекла с более высокой стойкостью к обратному отражению.
- Требуемый объем: Укажите MOQ (минимальный заказ). Для пробной партии мы обычно предлагаем от 10 штук, для серийного производства — от 100 штук со скидкой.
- Требования к документации: Нужны ли вам сертификаты происхождения или дополнительные протоколы испытаний?
Помните: защитное стекло — это не просто кусок прозрачного материала. Это высокотехнологичный оптический компонент, от которого зависит безопасность оператора, сохранность лазерного источника и качество реза. Инвестиции в качественную оптику окупаются за счет снижения простоев и расхода материалов.
Если вы ищете надежного партнера для поставки защитных стекол и других оптических компонентов, способного обеспечить стабильное качество и техническую поддержку на всех этапах сотрудничества, мы готовы предложить индивидуальное решение для вашего производства.
Запросите коммерческое предложение и технический паспорт на интересующие вас позиции прямо сейчас. Наши инженеры помогут подобрать оптимальную конфигурацию покрытия и материала под ваши задачи, обеспечивая максимальную эффективность и безопасность вашего лазерного оборудования.