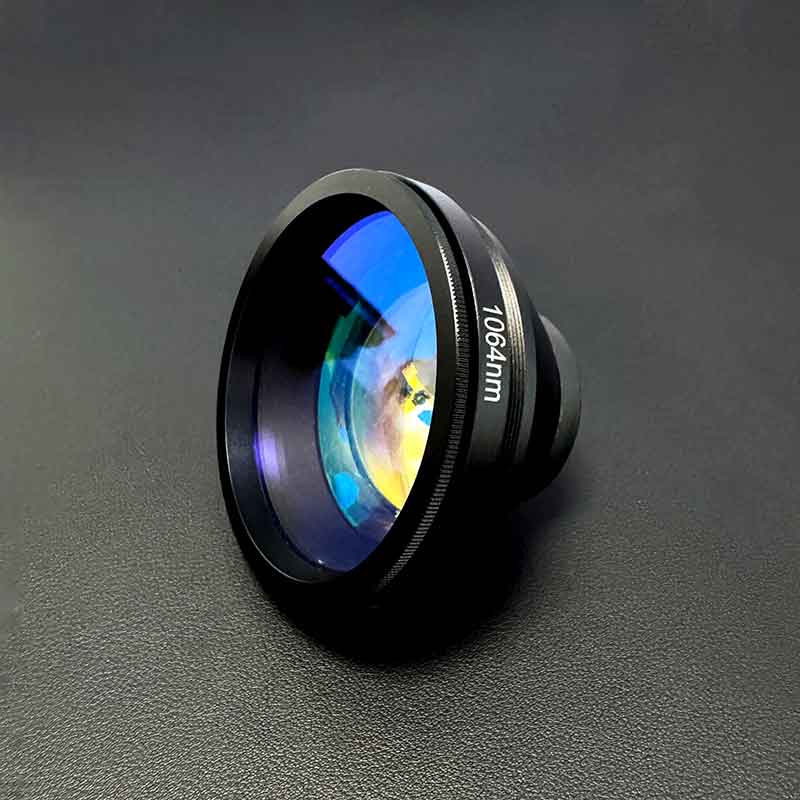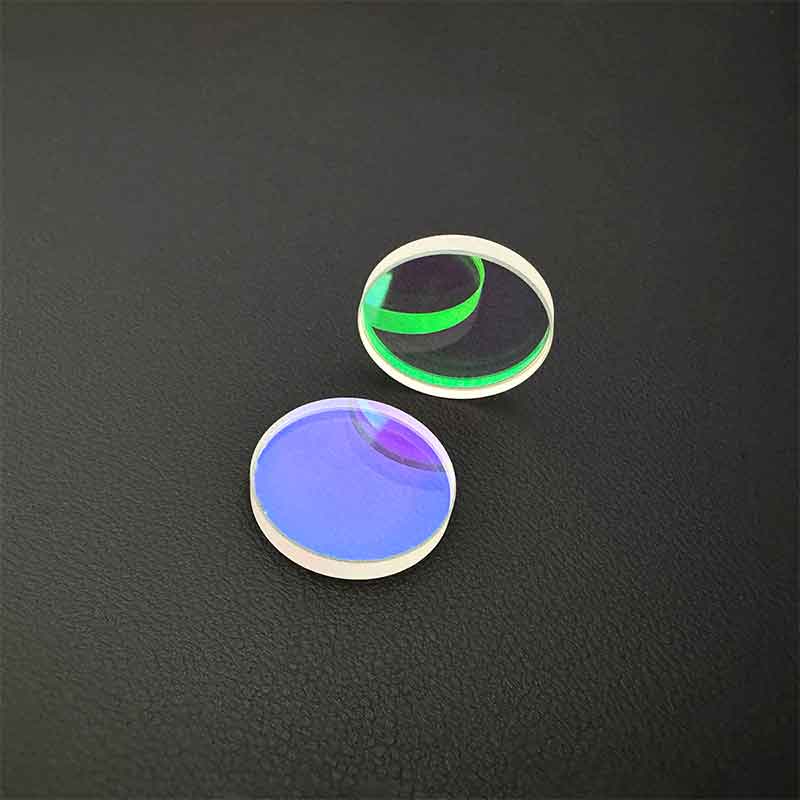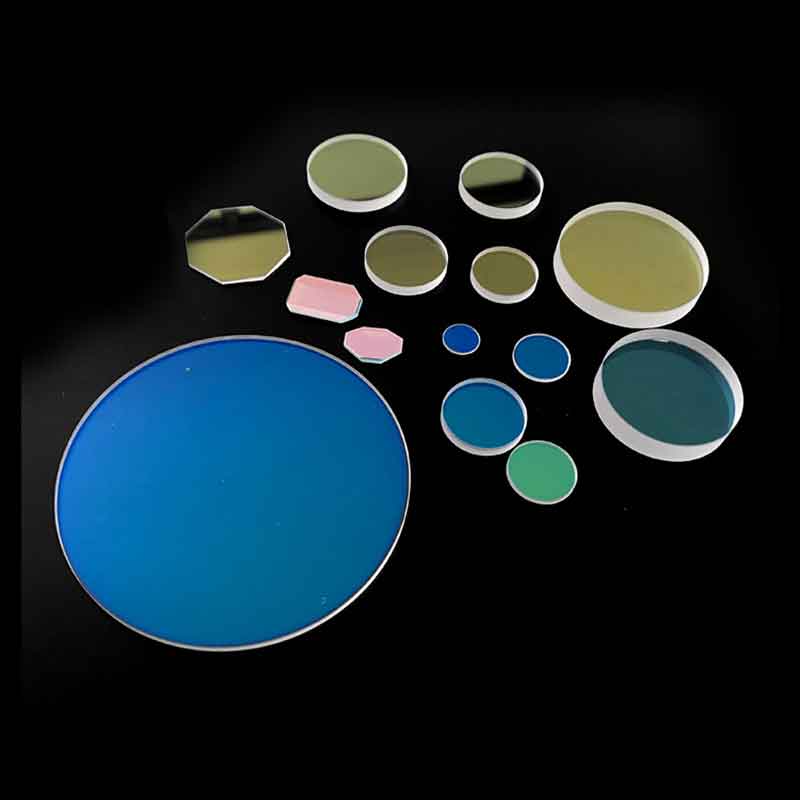
Высокоотражающее лазерное зеркало: технические характеристики
2026-10-21
Ключевые параметры выбора: от коэффициента отражения до порога повреждения
Главное за 30 секунд:
- Порог лазерного повреждения (LIDT) является критическим параметром для промышленных лазеров мощностью свыше 1 кВт; игнорирование этого показателя приводит к деградации покрытия в течение первых 100 часов работы.
- Точность подложки (плоскостность λ/10 и параллельность < 5 угловых секунд) напрямую влияет на качество фокусировки луча и стабильность моды излучения в резонаторе.
- Спектральная селективность высокоотражающих зеркал должна соответствовать длине волны лазера с точностью до ±2 нм, чтобы избежать тепловых линз и потерь мощности.
В современной промышленной оптике понятие «зеркало» выходит далеко за рамки простого отражающего элемента. Для инженера-конструктора или специалиста по закупкам высокоотражающее лазерное зеркало: технические характеристики которого не соответствуют условиям эксплуатации, становится слабым звеном всей оптической системы. Ошибка в выборе диэлектрического покрытия или материала подложки может стоить предприятию не только замены дорогостоящего компонента, но и простоя производственной линии.
На рынке присутствует множество предложений, однако не все поставщики предоставляют полную метрологическую информацию. Мы анализируем ключевые спецификации, которые определяют долговечность и эффективность оптического элемента в реальных условиях — от медицинской косметологии до тяжелой лазерной сварки.
Материал подложки: кварц, стекло или керамика?
Выбор материала основы (substrate) диктуется длиной волны лазера и требуемым коэффициентом теплового расширения (КТР). Наиболее распространенные варианты имеют свои жесткие ограничения:
- Оптическое стекло (BK7/K9): Экономичный вариант для малых и средних мощностей (до 200–300 Вт в непрерывном режиме). Обладает хорошим пропусканием в видимом диапазоне, но высоким КТР. При интенсивном нагреве возникает эффект «тепловой линзы», искажающий волновой фронт. Не рекомендуется для УФ-диапазона из-за поглощения.
- Плавленый кварц (Fused Silica): Золотой стандарт для высокомощных систем. Кварц имеет крайне низкий КТР (около 0.5 × 10⁻⁶ /K), что обеспечивает термическую стабильность даже при плотностях мощности свыше 10 кВт/см². Прозрачен в широком спектральном диапазоне (от УФ до ИК).
- Сапфир и специальные керамики: Используются в экстремальных условиях или для специфических длин волн (например, CO₂-лазеры 10.6 мкм требуют зеркал на основе ZnSe или GaAs, хотя для них чаще применяют металлические зеркала с золотым покрытием).
Инженерная рекомендация: Для систем лазерной маркировки и резки металлов мощностью от 500 Вт используйте только подложки из плавленого кварца. Экономия на материале основы нивелируется снижением качества реза и необходимостью частой юстировки.
Диэлектрические покрытия и технология нанесения
Сердце любого высокоотражающего зеркала — это многослойное диэлектрическое покрытие. В отличие от металлических покрытий (алюминий, серебро), которые отражают 90–95% света и сильно нагреваются, диэлектрические слои обеспечивают отражение (R) > 99.9% при минимальном поглощении.
Технология нанесения определяет порог лазерного повреждения (LIDT — Laser Induced Damage Threshold). На производстве Завода оптических приборов Янчжоу Хуашэн применяется метод ионно-лучевого напыления (IBS) и магнетронного распыления. Эти методы позволяют создавать плотноупакованные слои с минимальным количеством микродефектов и включений влаги. Именно наличие таких дефектов становится точкой инициирования пробоя при высоких интенсивностях излучения.
Типичная структура покрытия для Nd:YAG лазера (1064 нм) состоит из чередующихся слоев материалов с высоким (TiO₂, Ta₂O₅) и низким (SiO₂) показателем преломления. Количество слоев может достигать 30–40, что обеспечивает узкополосное отражение. Для широкополосных применений (например, фемтосекундные лазеры) требуется более сложная хиральная структура слоев.
Детальный разбор технических спецификаций
При формировании технического задания (ТЗ) на закупку оптических компонентов необходимо оперировать конкретными числовыми значениями. Абстрактные понятия «высокое качество» или «хорошая полировка» недопустимы в контрактной документации. Ниже приведены параметры, которые подлежат обязательному контролю.
Коэффициент отражения (Reflectance, R) и потери
Для большинства промышленных задач требуется R > 99.5% на рабочей длине волны. Однако важно уточнять диапазон углов падения (AOI — Angle of Incidence). Стандартные зеркала рассчитаны на AOI = 0° (нормальное падение) или 45°. Отклонение угла падения от проектного значения приводит к смещению спектральной характеристики и падению коэффициента отражения.
| Параметр | Стандартное исполнение | Прецизионное исполнение (High Power) | Метод контроля |
|---|---|---|---|
| Коэффициент отражения (R) | > 99.0% | > 99.9% @ specific λ | Спектрофотометрия |
| Поглощение (Absorption) | < 1.0% | < 0.1% | Калориметрия |
| Рассеяние (Scatter) | < 0.5% | < 0.05% | Интегрирующая сфера |
| Диапазон длин волн | ± 10 нм | ± 2 нм | Спектральный анализ |
Качество поверхности и дефектность
Поверхностная дефектность оценивается по стандартам MIL-PRF-13830B или ISO 10110-7. Для мощных лазеров критически важно отсутствие царапин и питтингов, так как они локально повышают напряженность электрического поля, вызывая лавинообразное разрушение покрытия.
- C scratch-dig: Для общих применений допускается 60-40. Для лазерных резонаторов и усилителей требуется стандарт 10-5 или даже 5-1. Цифра «10» означает ширину царапины в микронах, «5» — диаметр питтинга в сотых долях миллиметра.
- Шероховатость (Roughness, RMS): Должна составлять менее 1 нм (RMS) для минимизации рассеяния света. Высокая шероховатость приводит к нагреву корпуса держателя зеркала и загрязнению оптики продуктами абляции.
Геометрическая точность: плоскостность и клиновидность
Искажение волнового фронта (Wavefront Distortion) измеряется в долях длины волны (λ). Если плоскостность зеркала хуже λ/4, оно начинает работать как линза или призма, что недопустимо в интерферометрах и гироскопах.
Важно: В нашей практике был зафиксирован случай выхода из строя системы лазерной навигации на станке плазменной резки. Причина крылась в использовании зеркал с клиновидностью подложки более 3 угловых минут. Это привело к постепенному смещению луча на выходе из оптической головки на 1.5 мм после 4 часов работы, что вызвало брак партии деталей. После перехода на компоненты с параллельностью < 5 угловых секунд проблема была полностью устранена.
Для компенсации термических расширений в некоторых конструкциях применяется крепление зеркала в оправе с использованием эластичных клеев или механических зажимов с контролем усилия, чтобы не возникло механических напряжений в стекле (birefringence).
Проблема лазерного повреждения (LIDT) и срок службы
Порог лазерного повреждения (LIDT) — это максимальная плотность энергии (для импульсных лазеров, Дж/см²) или мощности (для непрерывных лазеров, Вт/см²), которую оптика может выдержать без необратимых изменений. Этот параметр зависит от длительности импульса, длины волны и площади пятна.
Различия для CW и импульсных режимов
Для непрерывных (CW) лазеров лимитирующим фактором является тепловой пробой. Поглощенная энергия нагревает покрытие и подложку. Если тепло не отводится эффективно, происходит растрескивание или отслоение слоя. Здесь ключевую роль играет качество полировки границы раздела «подложка-покрытие».
Для наносекундных и фемтосекундных импульсов механизм повреждения иной — нелинейная ионизация и ударная волна. В этом случае LIDT указывается в Дж/см². Например, для типичного зеркала 1064 нм, 10 нс, 10 Гц, LIDT может составлять 10–15 Дж/см². Превышение этого значения даже на 10% резко сокращает срок жизни компонента.
Факторы деградации в реальных условиях
Даже если начальные характеристики соответствуют спецификации, в процессе эксплуатации наблюдается старение оптики. Основные причины:
- Загрязнение поверхности: Микрочастицы пыли или аэрозоли (масло, дым от резки) оседают на зеркале. Они поглощают излучение гораздо сильнее, чем само покрытие, выступая как центры локального перегрева.
- Влажность и температура: Конденсат на поверхности изменяет эффективный показатель преломления верхнего слоя покрытия, снижая отражение и повышая риск пробоя. Работа в условиях повышенной влажности требует герметичных корпусов или гидрофобных покрытий.
- Ультрафиолетовое старение: Для УФ-лазеров (355 нм, 266 нм) многие органические клеи и некоторые типы стекол подвержены фотодеградации («солнечному слеплению»), что приводит к помутнению.
Чтобы минимизировать эти риски, производители премиум-сегмента, такие как Завод оптических приборов Янчжоу Хуашэн, внедряют системы контроля чистоты класса 1000 и выше в цехах сборки, а также проводят тесты на устойчивость к влаге и температуре согласно стандартам ГОСТ 15150-69 (климатическое исполнение) или международным аналогам.
Специфика применения в различных отраслях
Технические требования к зеркалам варьируются в зависимости от отрасли. Универсального решения не существует, и попытка использовать «стандартное» зеркало в специфической задаче часто ведет к перерасходу бюджета.
Промышленная лазерная сварка и резка
Здесь работают лазеры высокой мощности (кВт-класс). Главные требования: максимальный LIDT и высокая теплопроводность подложки. Часто используются зеркала с водяным охлаждением или медными держателями. Допустимое отклонение плоскостности может быть чуть выше (λ/4), так как основная задача — доставить энергию в зону сварки, а не сохранить идеальную интерференционную картину. Однако стабильность положения луча критична для роботизированных комплексов.
Медицинская и косметологическая аппаратура
В аппаратах для лазерной эпиляции (диодные лазеры 808 нм, Nd:YAG 1064 нм) и IPL-системах важна не только мощность, но и безопасность. Зеркала должны иметь высокую стойкость к многократным импульсам высокой энергии. Кроме того, в этой сфере востребованы специализированные фильтры и светоделители. Например, для систем фотоомоложения требуются зеркала, эффективно отражающие рабочий диапазон и пропускающие визирующий луч (red dot). Компания Завод оптических приборов Янчжоу Хуашэн производит такие компоненты с антибликовыми покрытиями AR755 нм и AR1064 нм, обеспечивая четкую визуализацию зоны воздействия при сохранении высокой эффективности основного луча.
Научные исследования и метрология
В интерферометрах, гравитационных волновых детекторах и прецизионных сенсорах требования экстремальны. Плоскостность должна быть не хуже λ/20, рассеяние — минимальным. Любое тепловое искажение недопустимо. Здесь применяются суперполированные подложки из сверхчистого кварца и ионно-лучевые покрытия с контролируемой толщиной слоев с точностью до ангстремов.
Критерии оценки поставщика и контроль качества
Выбор поставщика оптических компонентов в Китае требует тщательной проверки производственных возможностей. Наличие сертификата ISO 9001 является базовым требованием, но недостаточным для оценки технической компетенции.
Что должно быть у надежного производителя?
- Собственная лаборатория метрологии: Возможность измерять LIDT, спектральные характеристики (спектрофотометр), геометрию (интерферометр) и дефектность поверхности. Если поставщик отправляет образцы на аутсорсинг для тестов, сроки и прозрачность данных страдают.
- Чистые помещения: Нанесение покрытий и сборка должны проводиться в помещениях класса чистоты не ниже 10000 (ISO Class 7), а для прецизионной оптики — класса 1000 (ISO Class 6).
- Интегрированные системы управления: Использование ERP и OA систем, как это реализовано на Заводе оптических приборов Янчжоу Хуашэн, позволяет отслеживать каждую партию сырья и исключать человеческий фактор при комплектации заказов. Это особенно важно для серийного производства, где требуется стабильность параметров от партии к партии.
- Гибкость и R&D: Способность изготовить нестандартную геометрию или разработать специальное покрытие под задачу заказчика. Наличие собственной исследовательской группы и патентов (у завода Янчжоу Хуашэн их 12) говорит о технологической самостоятельности, а не просто о сборочном производстве.
Логистика и упаковка
Оптика — хрупкий груз. Правильная упаковка включает индивидуальную упаковку в безворсовую бумагу, размещение в пенопластовые ячейки, соответствующие форме изделия, и использование влагопоглотителей. Для экспортных поставок в Россию и страны ЕАЭС необходима маркировка согласно ТР ТС и предоставление полного пакета документов для таможенной очистки (сертификаты происхождения, технические паспорта на русском языке).
Заключение и рекомендации по закупке
Высокоотражающее лазерное зеркало — это не расходный материал, а инвестиция в стабильность вашего оборудования. Экономия на качестве покрытия или подложки приводит к экспоненциальному росту затрат на обслуживание и простой техники. При выборе компонента всегда запрашивайте протоколы испытаний конкретной партии, обращая внимание на LIDT и плоскостность.
Для проектов, требующих высокой надежности, индивидуального подхода и соблюдения сроков, целесообразно работать с производителями, обладающими полным циклом разработки и производства. Опыт Завода оптических приборов Янчжоу Хуашэн в создании оптических решений «под ключ» — от проектирования до логистики — позволяет закрывать сложные задачи в области лазерной сварки, медицинской косметологии и промышленной автоматизации, гарантируя соответствие международным стандартам качества.
Готовы обсудить технические требования вашего проекта?
Запросите коммерческое предложение и технический паспорт на интересующие вас модели зеркал. Наши инженеры помогут подобрать оптимальное соотношение цены и характеристик для ваших условий эксплуатации.